樣品做得出來,量產卻尺寸飄移?
把牌號、尺寸、公差及製程條件先對齊,試產時就確認翹曲、裝配與檢驗重點。
高溫、耐磨、絕緣或真空需求,先把 PI(聚醯亞胺)牌號、尺寸與使用條件對清楚。承炘從材料、圖面與製作工法接到試產及量產,讓工程少一輪試錯、採購少一次轉手,換件與補貨沿同一份規格接續。
把牌號、尺寸、公差及製程條件先對齊,試產時就確認翹曲、裝配與檢驗重點。
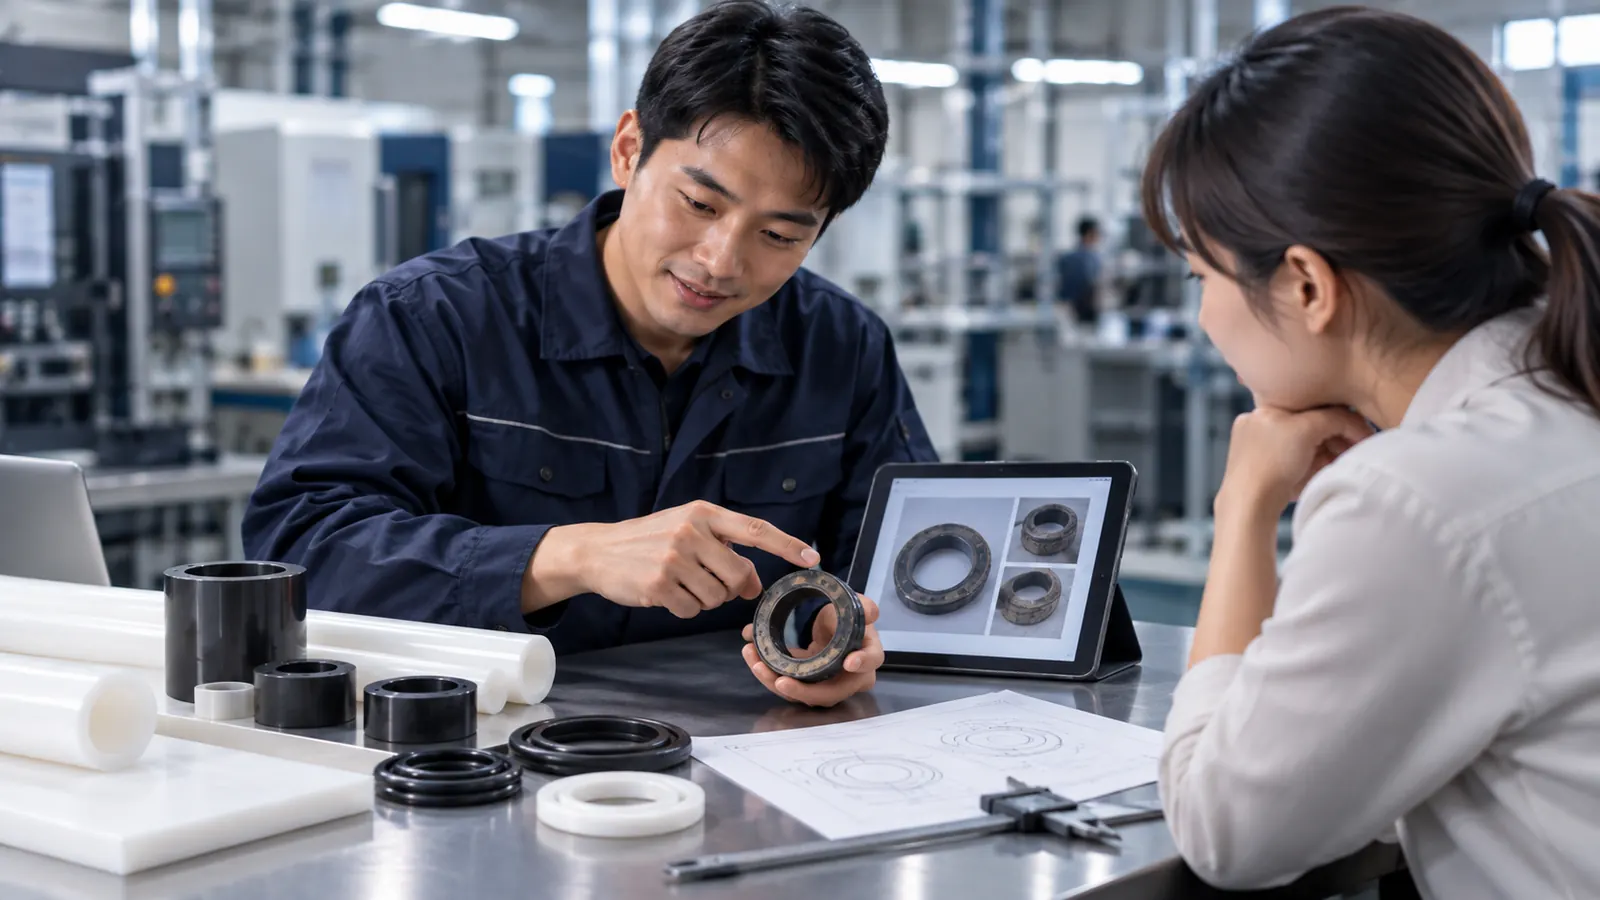
先整理失效位置、量測與試產資料,從設計、材料、模具及工法一起找原因。
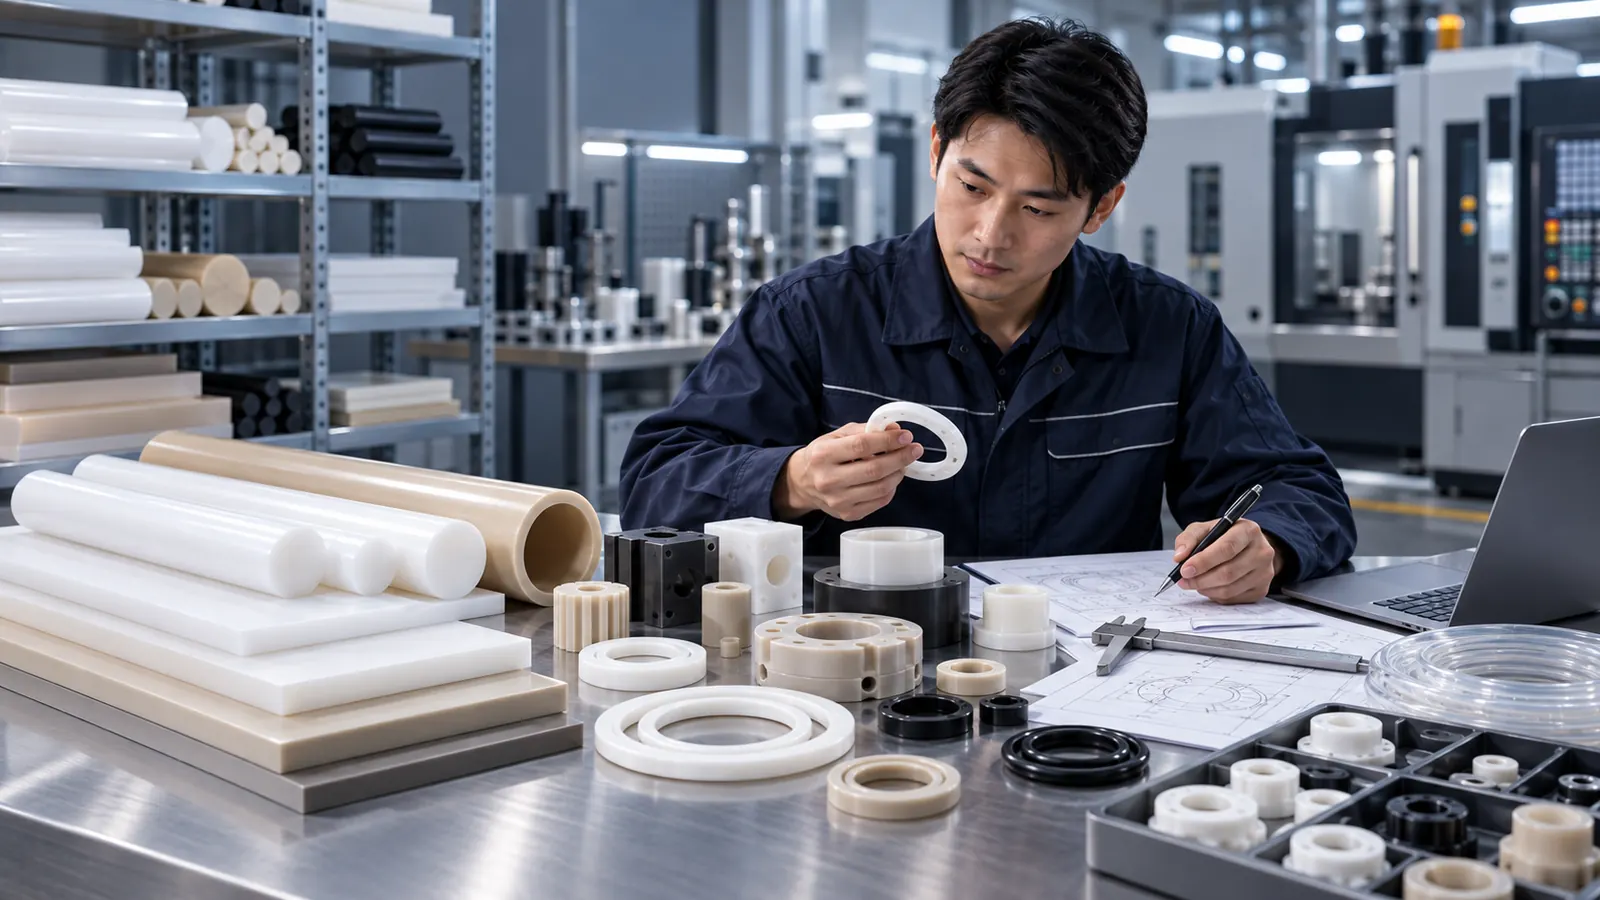
先做可製造性討論,把關鍵尺寸、壁厚、配合與工法說清楚,再決定模具與製作安排。
從設備用途與目前問題出發,連同耐溫、磨耗、絕緣、尺寸與成本一起看。設計前端可討論材料選型、可製造性及模具方向;既有零件則帶著量測、失效與試產資料一起收斂。
PI 是聚醯亞胺材料名稱。材料牌號、棒板管供料、成型或機加工需分別確認;有射出需求時,先核對指定材料與工法是否相配,再安排模具。
先比較工程材料 →
工作溫度、連續時間、負載與氣氛一起確認,讓材料比較接上零件真正的使用條件。
減少只看耐溫數字的試錯高溫前後的配合、公差、尺寸變化及檢驗溫度先對齊,讓裝配與收貨有同一份依據。
把冷態與熱態配合接起來
絕緣座、固定座或電子零件,先說明電壓、厚度、環境及牌號;薄膜資料不直接套用厚件。
材料資料與實際零件對上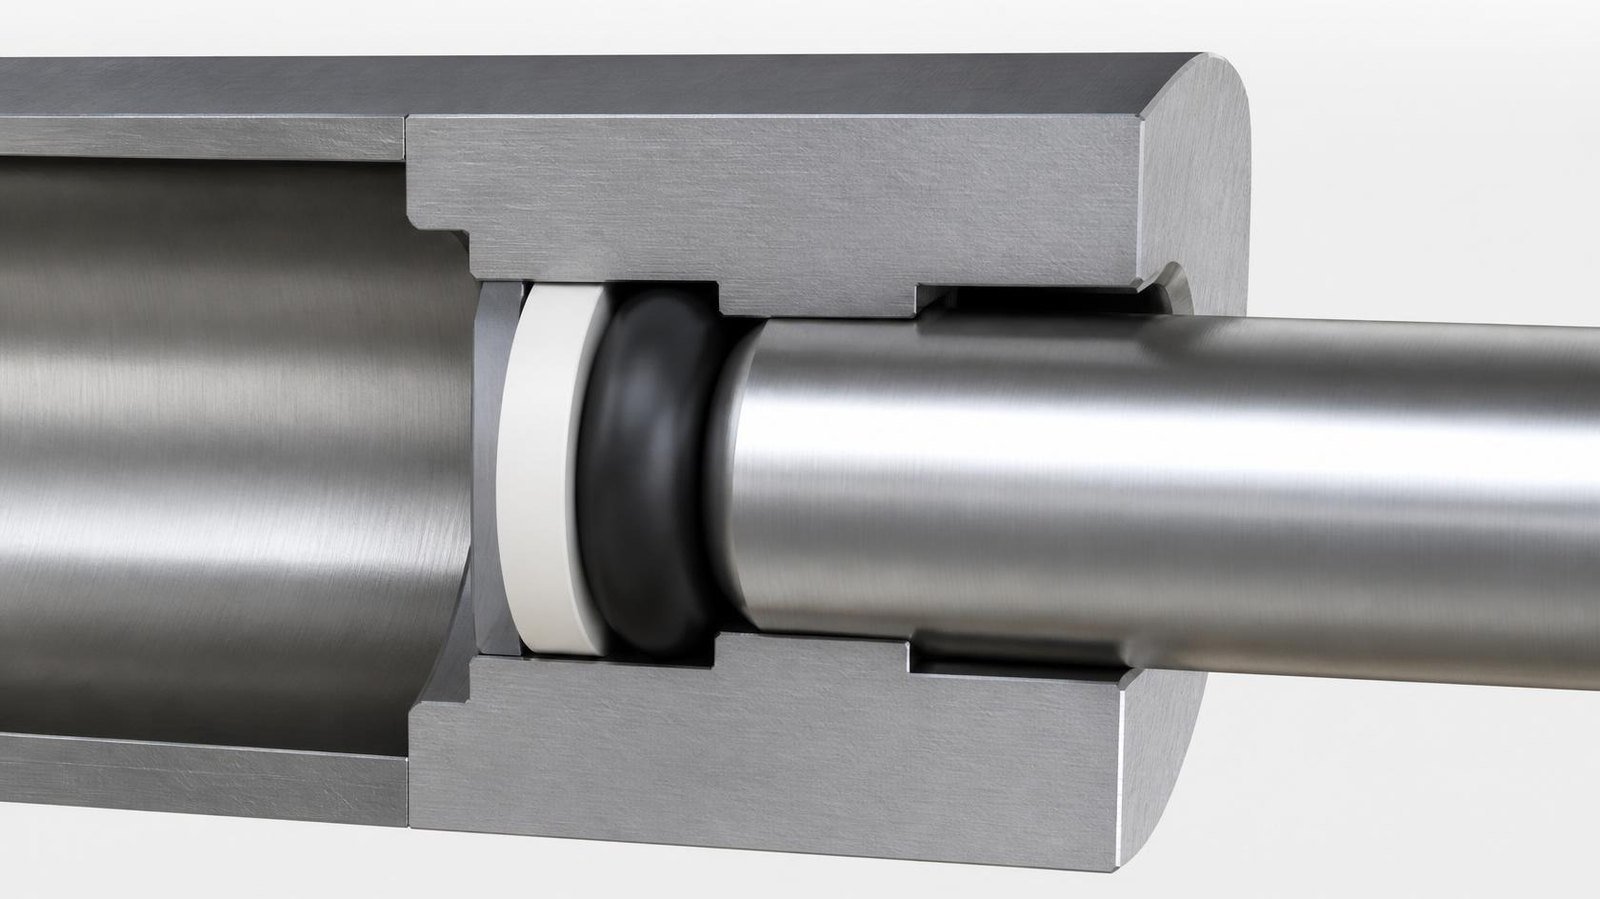
滑塊、導向件及支撐座,確認對材、速度、負載與潤滑需求,再選材料及結構。
少一輪磨耗與配合返工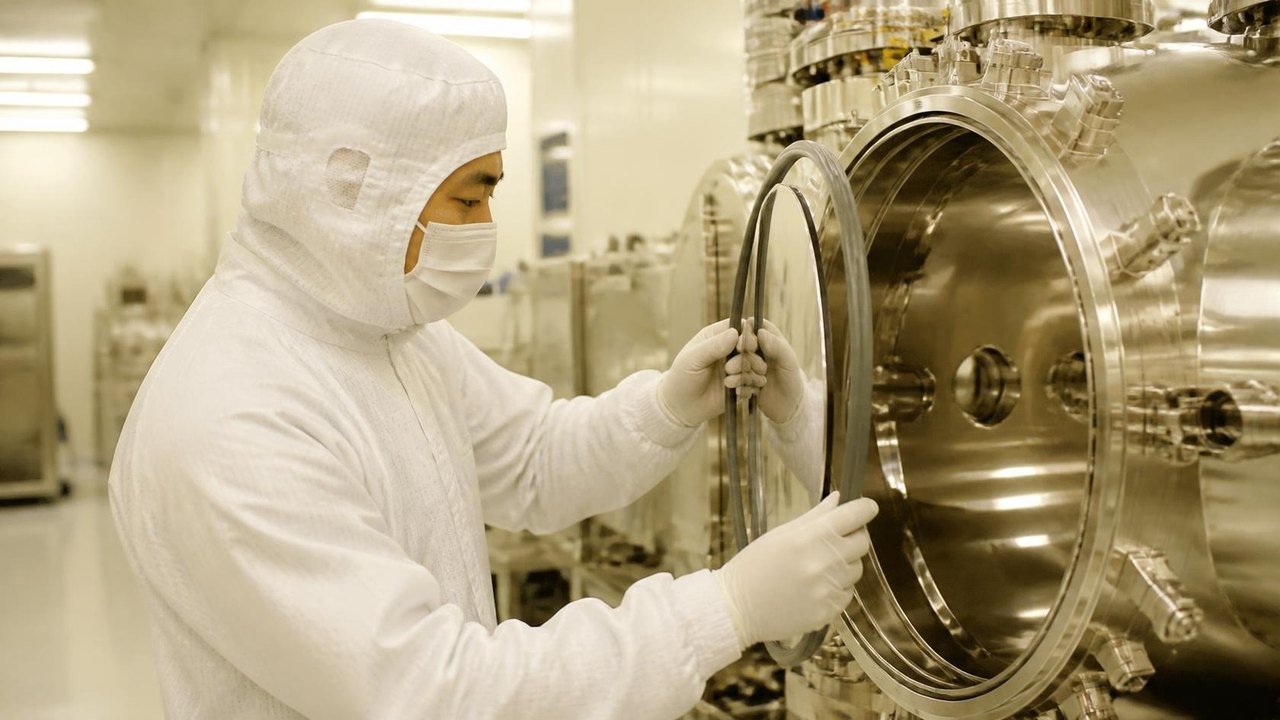
半導體、航太或其他真空用途,將工作條件、清潔、釋氣與所需資料先列入需求。
讓關鍵驗收有明確起點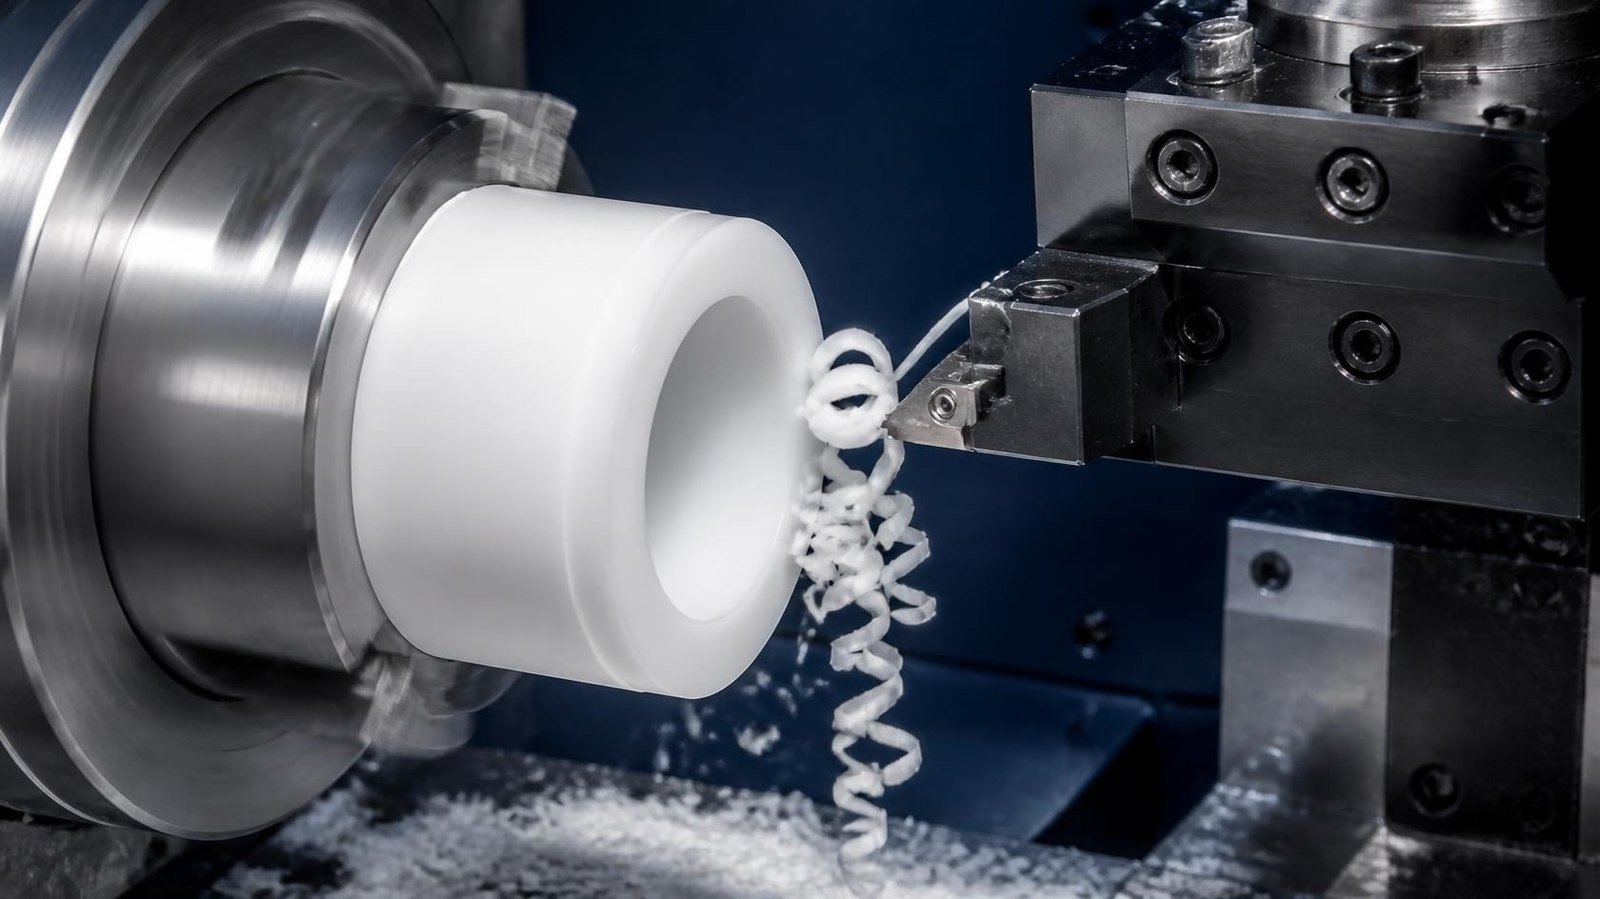
依材料及數量確認加工、成型、模具及後處理,讓圖面、公差與製程沿同一份條件接續。
後續量產與補貨更好安排常見討論項目包括長期 250–300°C+、部分等級短期 400°C+ 的耐溫需求;線膨脹約 20–50 µm/m·K、介電常數約 3.0–3.5、部分等級抗壓強度 >200 MPa 等參考資料,均需對到指定牌號及測試條件。不可將各項範圍合併成同一牌號的性能保證,也不能把短期耐溫當長期額定值。
薄膜絕緣強度 >200 kV/mm 的參考,不能直接推論棒、板或加工件的可用電壓;需依試片厚度、測試方法、環境與設計確認。材料數據、供料形式及零件驗收一起核對後,再決定適用方案。
圖片供情境與形態理解,不作 PI 牌號、材質或實績證明。指定性能依材料資料與確認條件。
依指定 PI 牌號、零件形狀與數量確認成型或加工方向;需要射出時,再核對材料、機台與生產條件。
先讓材料與工法接得上新模具先看分模、頂出與尺寸需求;既有翹曲、毛邊、壓痕問題,連同材料及試產資料一起檢視。
把修改重點放在開發前端將耐熱、耐磨、尺寸穩定與成本放在一起比較,連同樣品及試產結果確認檢驗方向。
選材與驗收用同一份依據依圖面與用途討論去毛邊、關鍵尺寸加工及組裝配合,讓塑膠件與其他零組件更好整合。
減少交件後再補處理先找到需要的那一層,再將材料、設備配合與製作串起來。PI 結構部位與周邊密封件分別選材,工程、採購與維修沿同一份需求接續。
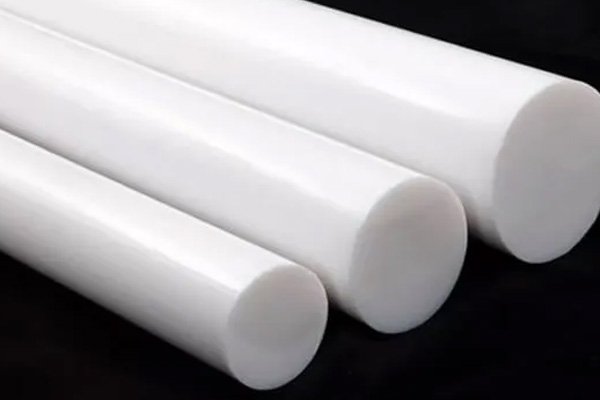
依牌號、尺寸、數量與加工餘量確認,不以圖片外觀判定 PI 材質。
車削、銑削及鑽孔前,先確認外徑、長度、牌號與加工餘量。
外徑/長度/成品尺寸
管材供料與成品管件分開確認;提供外徑、內徑、壁厚、長度及使用條件。
外徑/內徑/長度
依厚度、裁切尺寸、平面度與成品需求評估,避免買到料後才發現餘量不足。
厚度/裁切尺寸/數量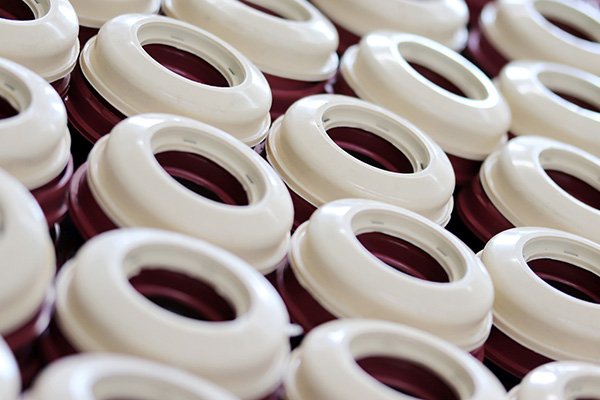
依零件形狀、牌號、數量與精度評估成型或半成品;模具及工法依需求確認。
圖面/牌號/工法評估可供牌號、尺寸、模具與交期依當次需求確認;先對齊成品與供料條件,再安排製作。
以下六類密封產品方向供設備配套選型;不表示整組或每個零件均由 PI 製作。彈簧、密封唇、O-ring、導向與支撐部位,需分別依介質、作動、摩擦及受力確認材料。
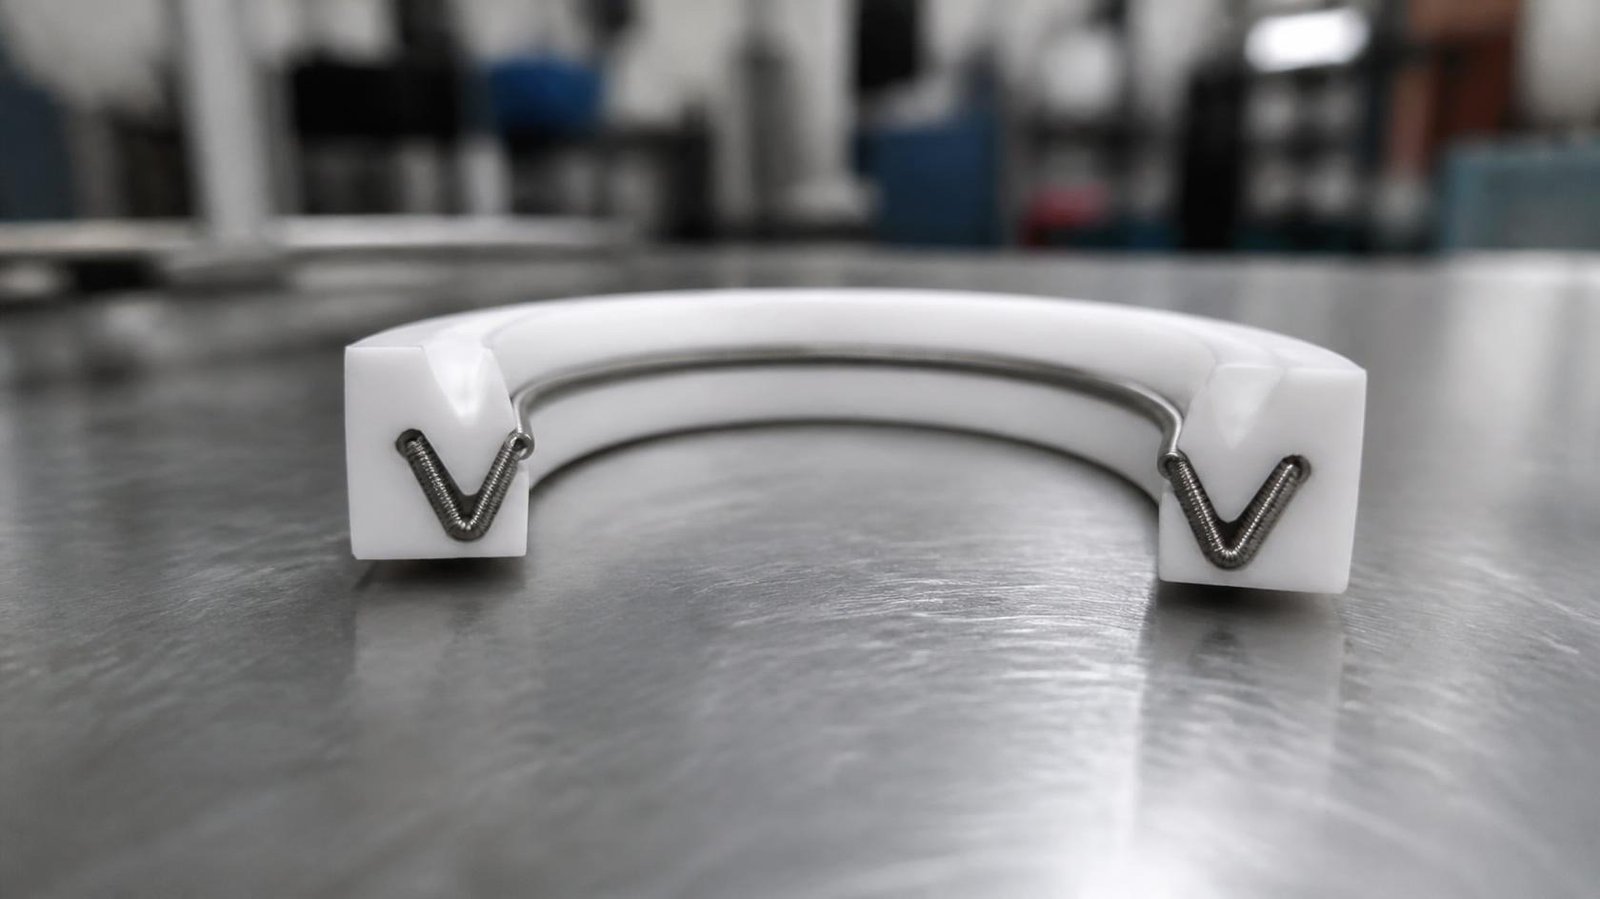
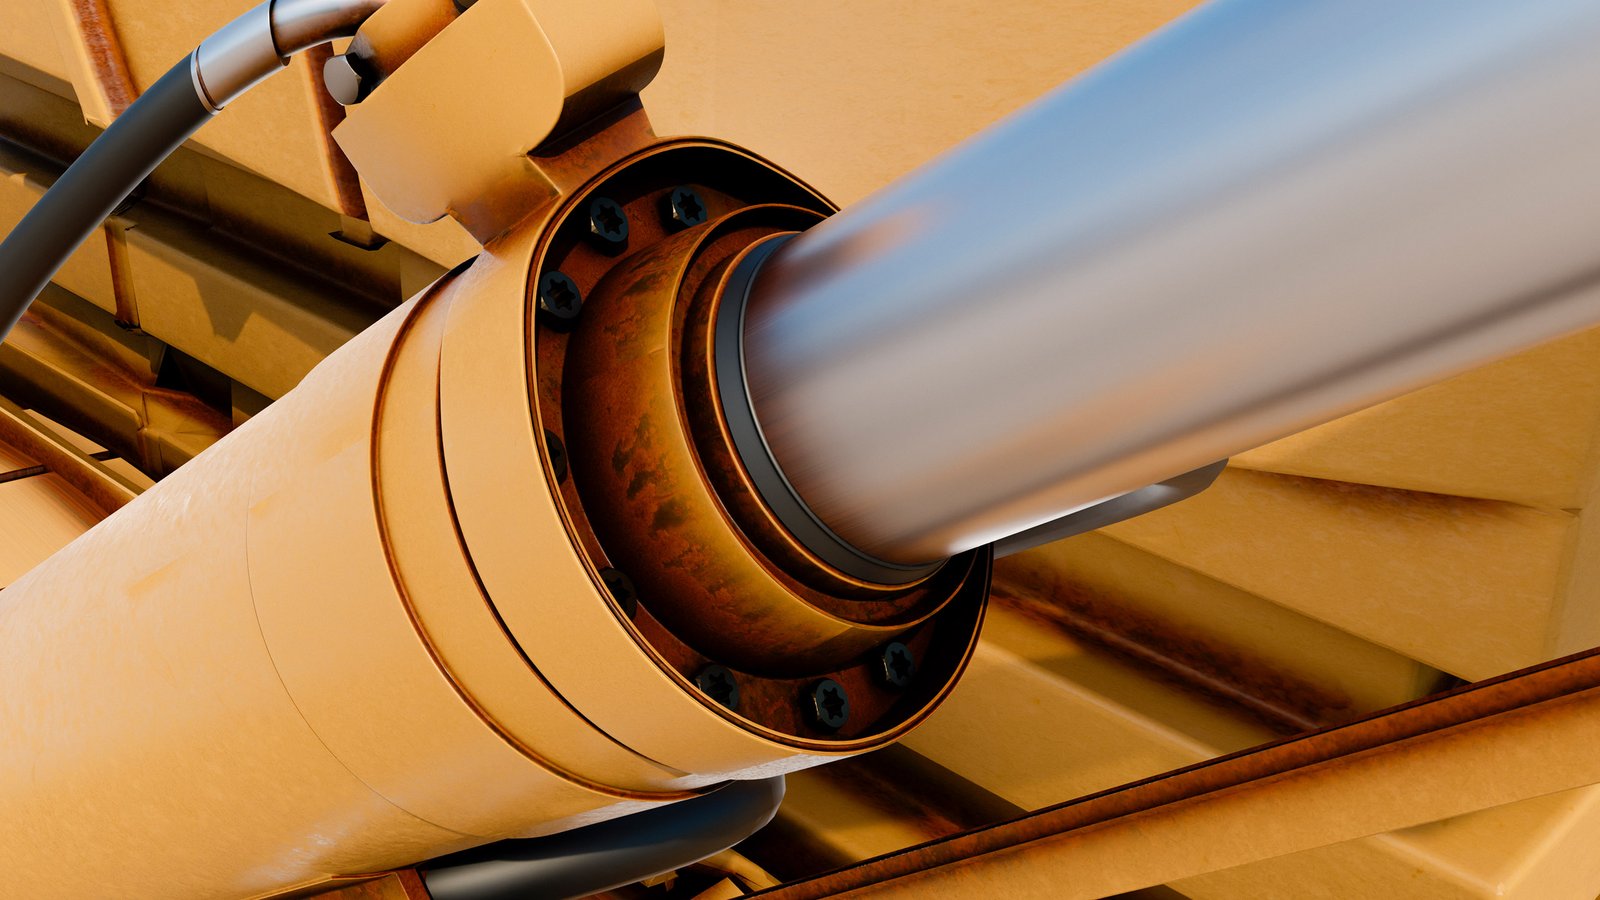
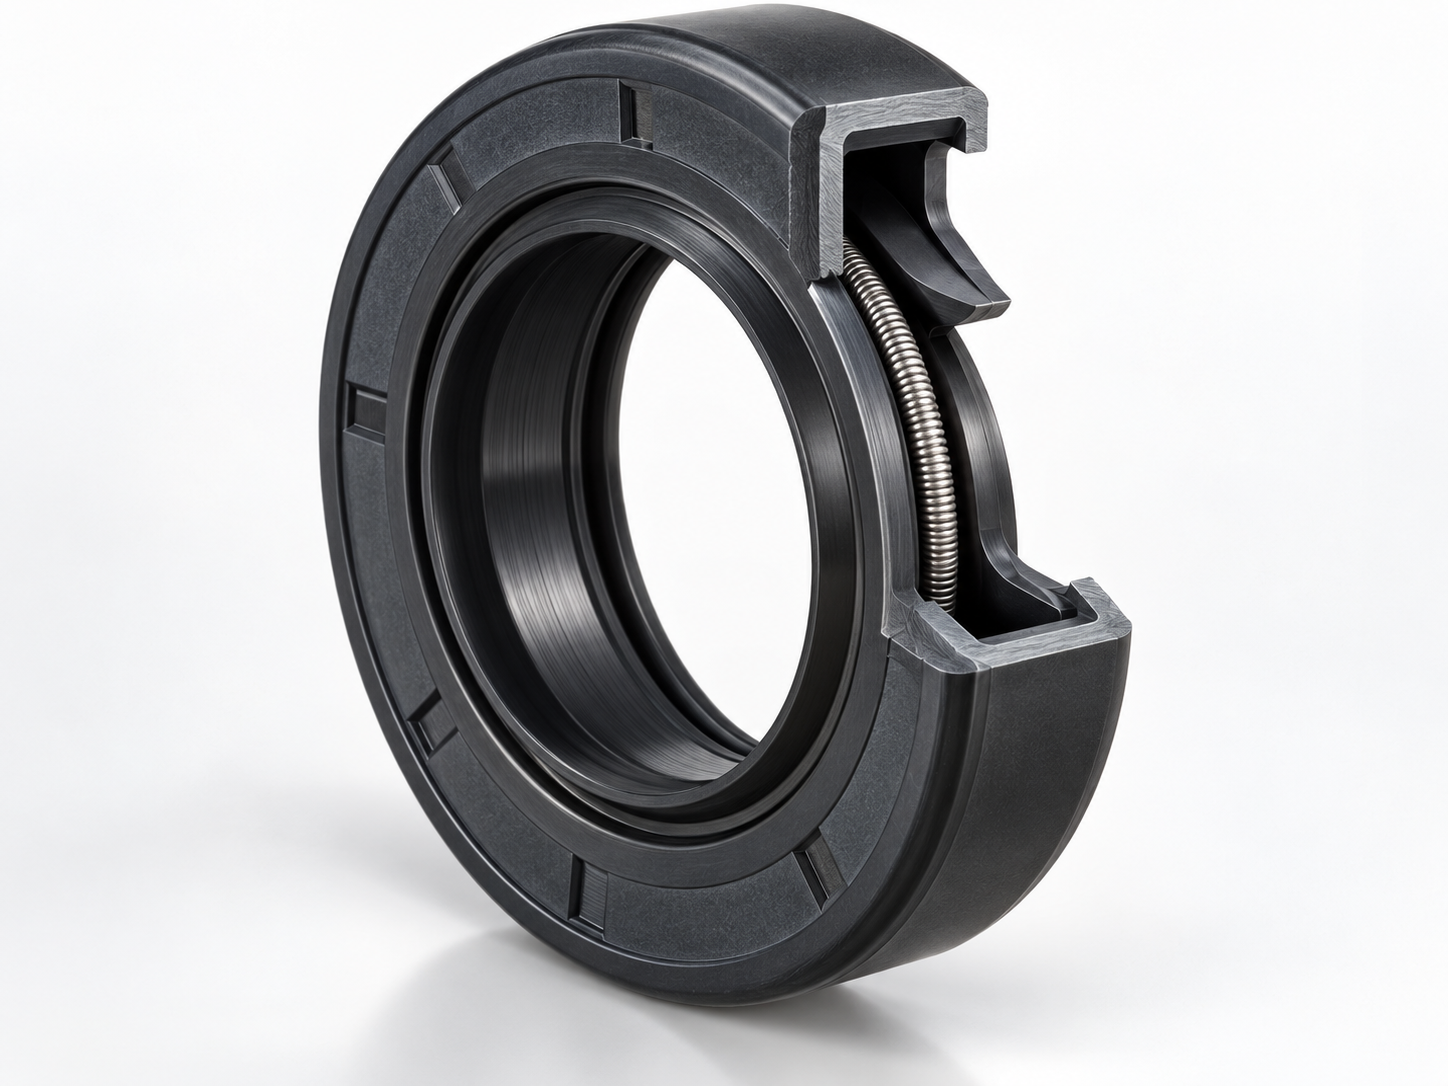
徑向軸封(油封)、彈簧增力旋轉密封、旋轉軸封(Radial shaft)、盒式/迷宮式密封、系統級複合密封(載體一體式)
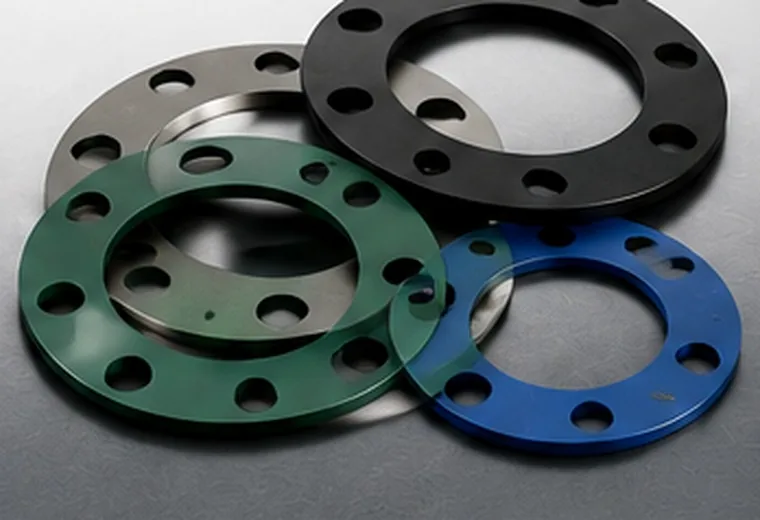
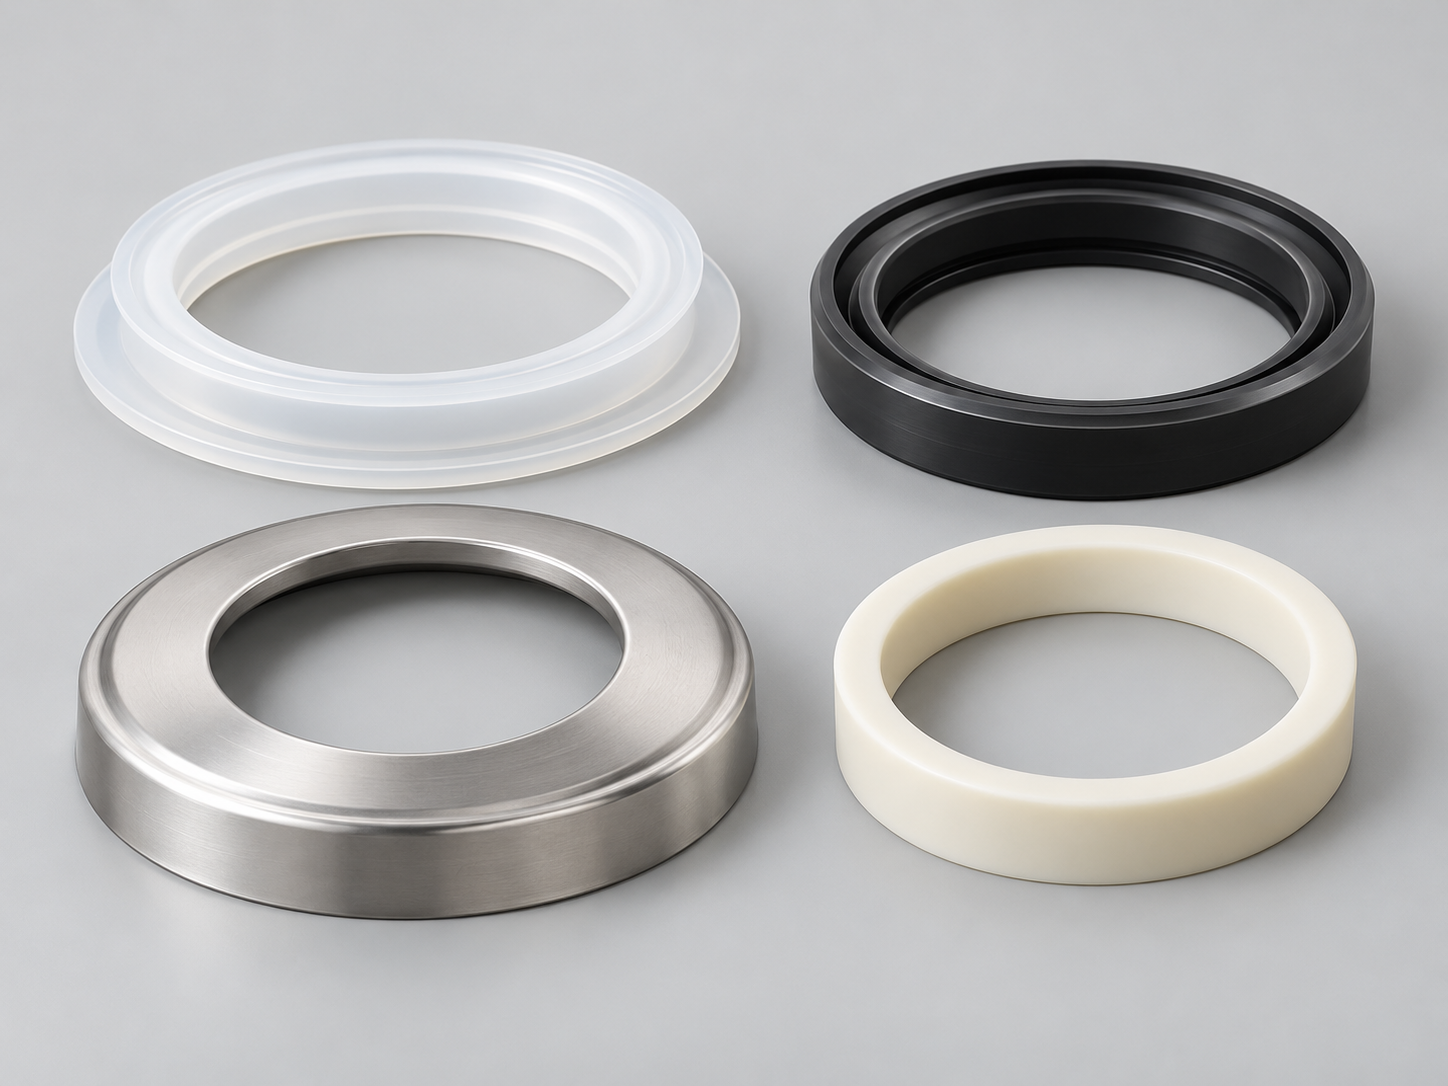
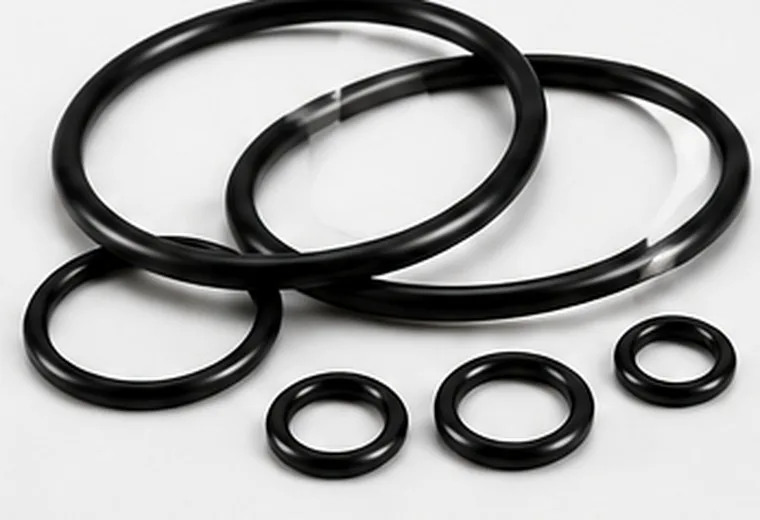
O型、X/Quad型環、O型備品(外圈)、防塵圈(Wiper/Dust)
品名入口通往既有結構或相關選型頁;沒有獨立商品頁的形式,先由該模組與圖面討論。圖片為結構示意,不作 PI 材質證明。
從圖面、舊件與用途出發,把材料牌號、關鍵尺寸及驗收一起確認。

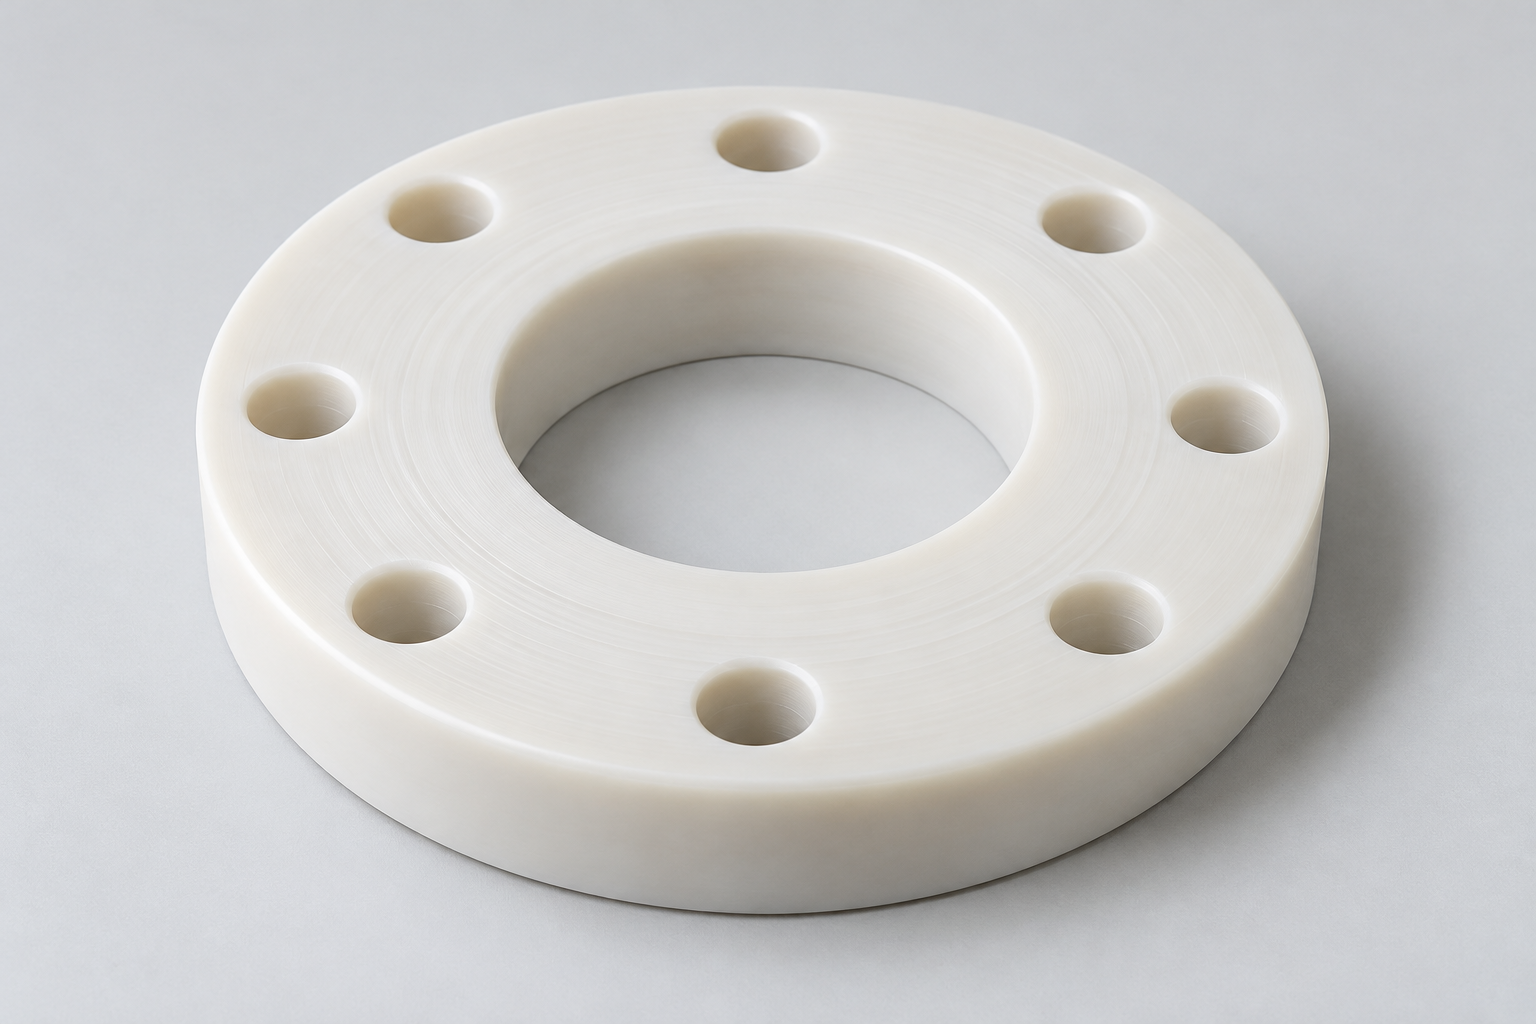

提供負載、配合、公差與數量,將材料、工法及組裝需求一起確認。看相關零件與客製方向 →
環件及原料圖片只供形態理解;法蘭接合示意包含其他材質,不代表整組皆為 PI。實際材質、設計與可製作內容依確認資料。
機構滑塊、導向件及支撐座,先確認受力、磨耗、溫度與配合,再決定材料及製作方向。
讓負載與尺寸有同一份依據殼體、支架、固定座及連接件,將絕緣、孔位公差、工作環境與裝配需求一起確認。
先把功能與檢驗條件對齊定位塊、感測器座及中小量多品項治具,帶圖面、舊件與關鍵配合尺寸即可開始討論。
低量試作也有明確起點高溫、真空、耐磨或精密尺寸需求,從用途與數量出發,確認牌號、工法及所需文件。
不用先把所有資料整理完情境供選材討論,實際適用性與產業文件需求依牌號、設計及使用條件確認。
| 容易卡住的環節 | 一起確認什麼 | 讓客人更好接下一步 |
|---|---|---|
| 設計與圖面尚未定案 | 功能、材料、關鍵尺寸、壁厚及可製造性 | 前端就能討論,不必等整份規格完成 |
| 樣品成功、量產不穩 | 材料批次、模具、工法、試產與檢驗資料 | 從條件找原因,再安排必要調整 |
| 材料與成本難以取捨 | 耐熱、耐磨、尺寸、絕緣與製作成本 | 以實際牌號與試作資料比較 |
| 模具反覆修改 | 設計、分模、頂出與配合要求 | 先確認改善目標,再決定修改 |
| 量產與變更交接 | 核定圖面、檢驗項目、數量及交期 | 工程、採購與現場沿同一份規格接手 |
尺寸偏差、翹曲或組裝不良,先用量測與試產資料找出主要失效項目。確認材料、設計及製程調整,再比較改善前後結果。
改善幅度以實際檢驗結果核對單一材料或分部位搭配,連同工法、模具、加工與檢驗一起看。用實際報價與試作結果比較單件成本及量產穩定。
材料價格與交付成本一起顧以上為開發與改善需求的討論方向;實際良率及成本成果依專案資料與驗證確認。
材料來源、指定牌號、供料形式及批次資料,在下單前先確認。若有絕緣、真空、耐溫或其他文件需求,提出用途與資料清單,再確認可提供內容。
圖面版本、尺寸公差、外觀、清潔及組裝方式寫在同一份確認資料。將關鍵尺寸及判定方式先說清楚,工程、採購與品保更容易接手。
樣品與試產依需求安排;功能與使用驗證通過後,再把核定條件接到量產與補貨。
來源、牌號、供料形式與要求資料。
知道供什麼料圖面、工法、公差與檢驗方式。
知道怎麼做與怎麼驗樣品、試產、組裝與使用結果。
量產沿核定條件接續2D/3D 圖面、功能、數量、專案目標與預計時程,都能作為起點。
檢視結構、公差與環境,將牌號、工法及設計調整一起確認。
依材料、模具或加工複雜度、產量、文件與交期對齊需求。
按確定工法安排試作或試模,用尺寸、組裝與實際使用結果確認量產條件。
保留核定規格及製程,接續設計變更、材料調整與後續供應。
從用途、牌號、結構與工法一起比較,把可製造性放在開發前端。
圖面更容易接到製作材料、模具或加工、檢驗與交付需求一次對齊,減少窗口之間重複轉述。
從詢價走到可核對的交付保留核定圖面、牌號與檢驗條件,設計變更、試產及後續供應更好銜接。
下次不用從頭說明以上為協助選材與製作的目標成果,實際結果依材料、設計、製程與使用條件確認。
用途、目前材料、溫度、負載、絕緣或真空要求,都能作為起點。有圖面時加上公差、數量與時程;已有模具或試產資料,也可以一起提供,承炘協助把改善方向收斂。
資料不齊也能先開始,先傳資料做免費技術諮詢。樣品、測試、模具安排與費用,及報價和交付時程,依品項與專案確認。
可以。帶設備用途、目前材料、溫度、負載與遇到的問題,先比較材料方向,不用一開始就把牌號定好。
本頁 PI 指聚醯亞胺材料。製作方式需按實際牌號與零件需求確認,不把材料名稱當作射出工法。
可先提供尺寸、數量、牌號與加工餘量需求;可供規格與交期依當次確認。
提供圖面、材料、試產量測及不良現象,先把主要失效項目與製作條件對齊,再討論修改方向。
不是。六類是設備配套方向;PI 部位、彈性密封、金屬及其他材料需分別依工況選材。
可先傳照片、舊件、用途與數量。關鍵尺寸、試作安排、驗證方式、費用及交期一起確認後再製作。
CHENGSYIN ENGINEERING INSIGHTS
接著了解材料、尺寸與密封問題的確認方法,讓下一步選型、採購與維修更有方向。
設備開始漏油、漏水或漏氣時,手上的舊 O 型環、漏點照片與維修紀錄,就是確認方向的起點。把尺寸、安裝位置與使用條件放在一起看,便能逐步整理出材料、零件與裝配…
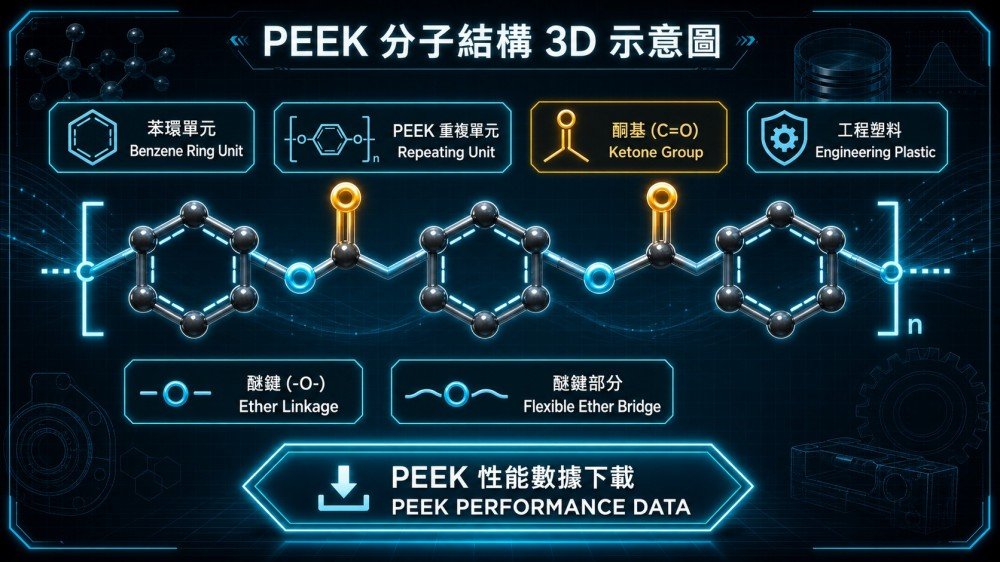
閱讀文章 →PEEK(聚醚醚酮,Polyether Ether Ketone)是目前市場上最接近「完美材料」的超高性能熱塑性工程塑料。從半導體製程腔體、航太引擎零件、脊…
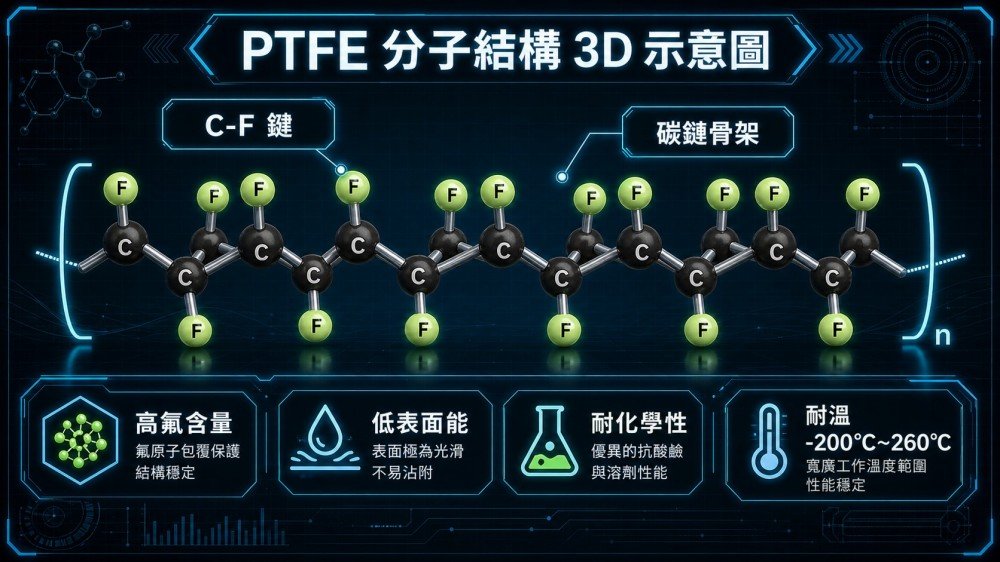
閱讀文章 →鐵氟龍(PTFE)身為工業界廣泛使用的超級工程塑膠,在選材與應用上經常讓採購人員與工程師面臨挑戰。本篇指南將一次解析 PTFE 的物理特性、與其他含氟聚合物…
閱讀文章 →