
設備開始漏油、漏水或漏氣時,手上的舊 O 型環、漏點照片與維修紀錄,就是確認方向的起點。把尺寸、安裝位置與使用條件放在一起看,便能逐步整理出材料、零件與裝配的確認項目。
這篇文章從舊件出發,帶你確認 O 型環功能、量測尺寸、辨識洩漏線索,再延伸到選材、壓縮率、安裝與工程驗證。你可以依手邊資料選擇閱讀順序,也可以帶著照片與中文、日文設備文件,透過承炘 LINE 開始材料、零件與工程一體的相談。
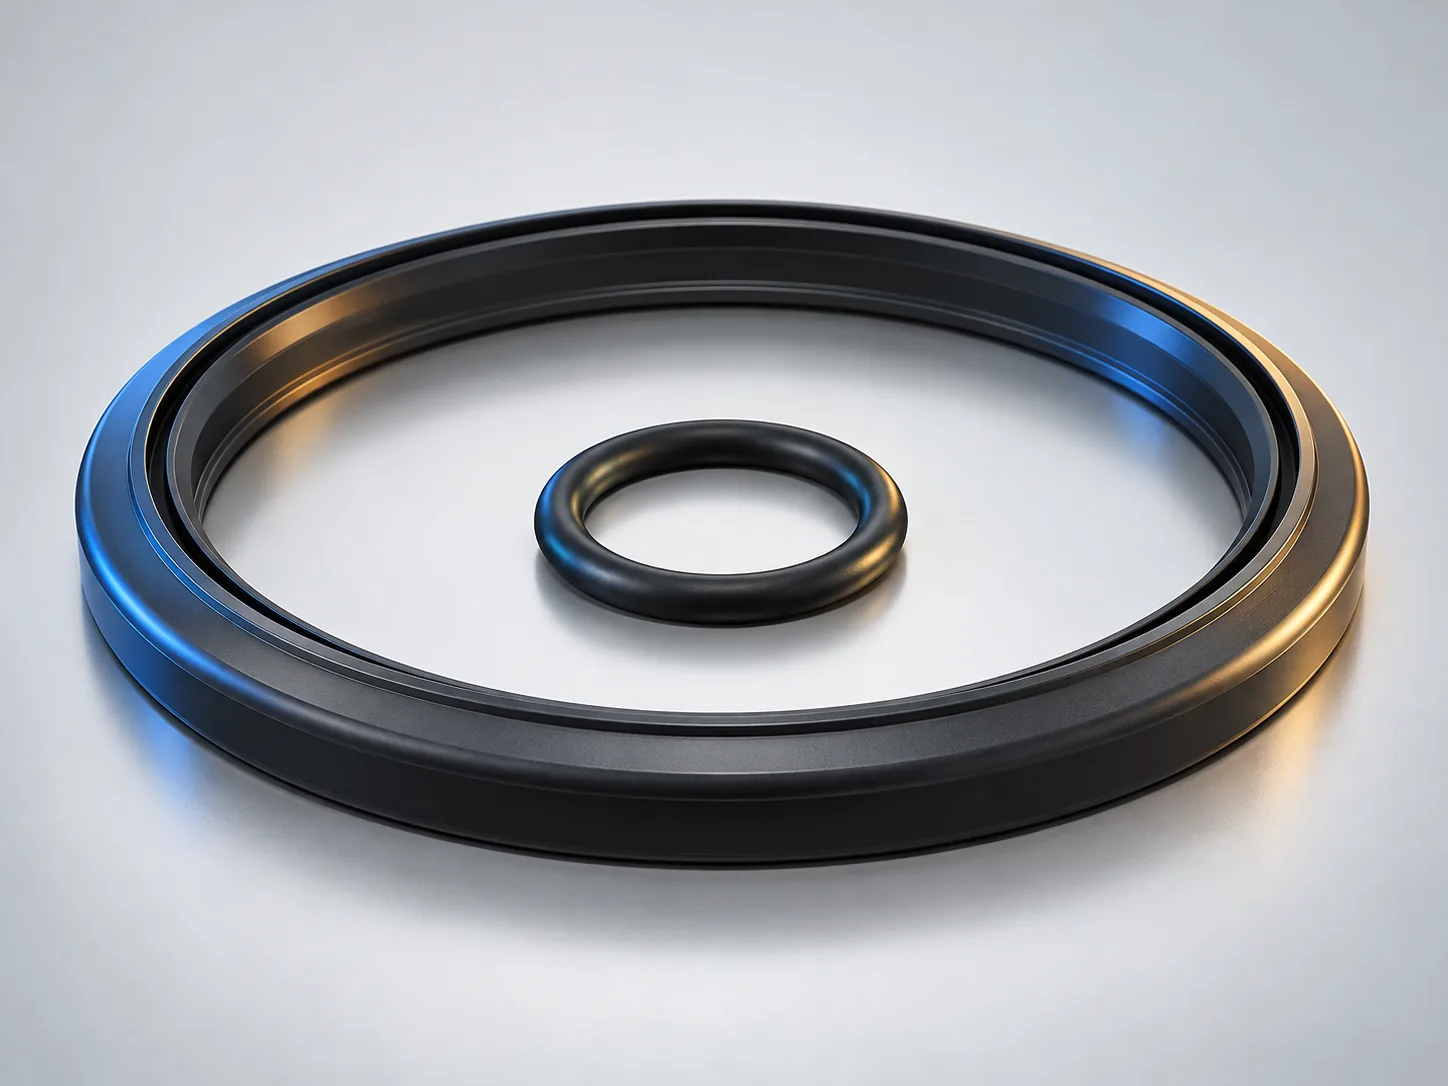
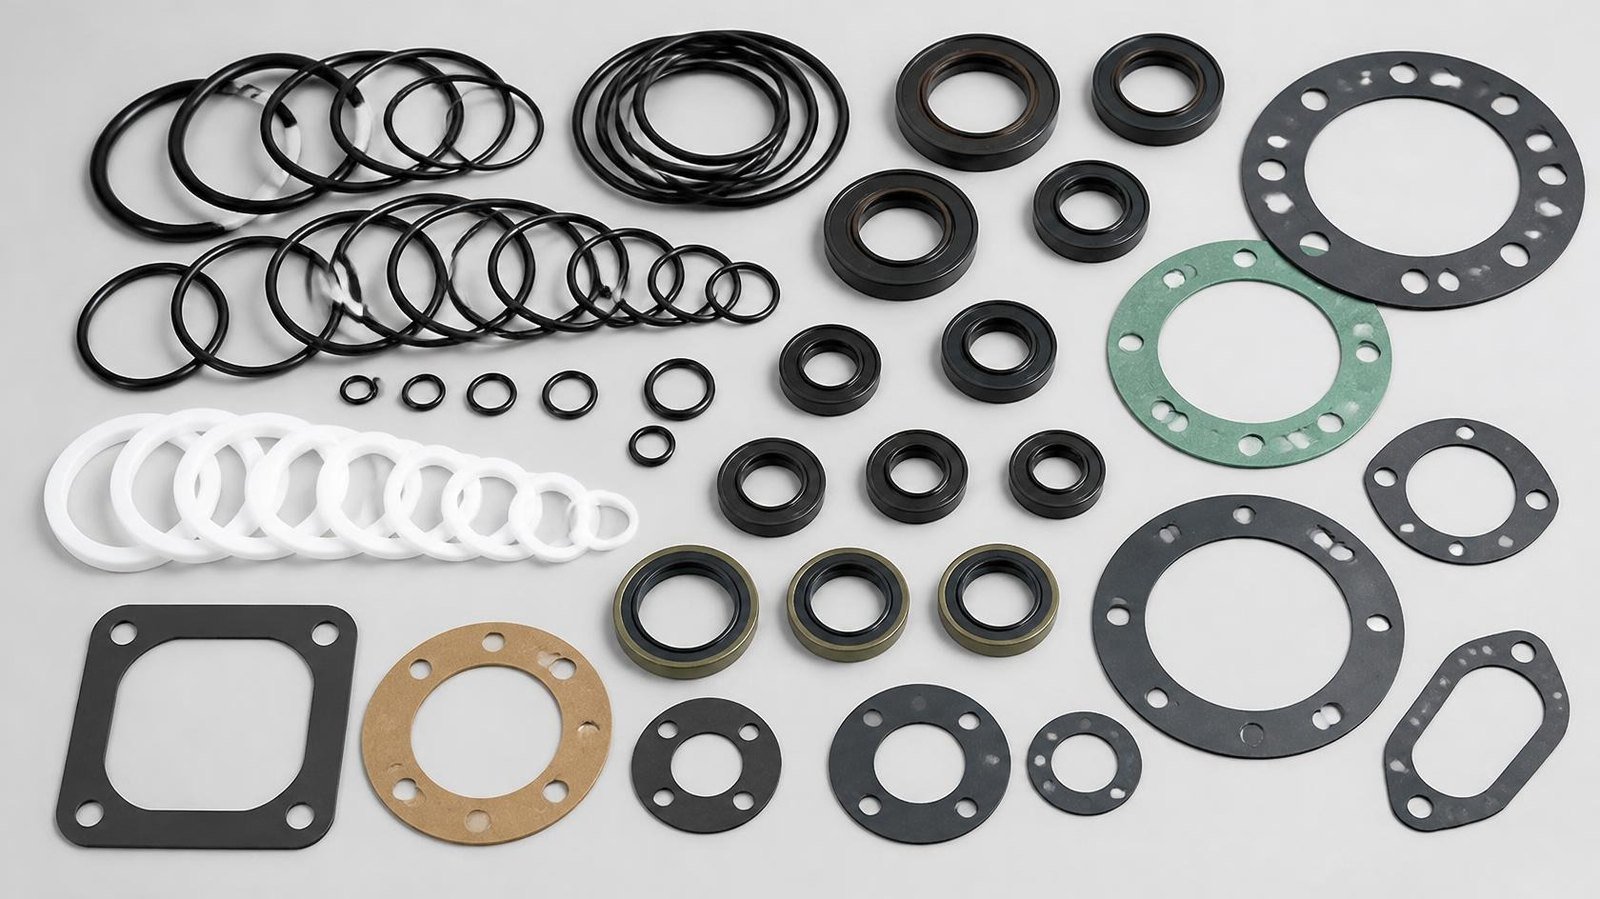
各種 O 型環產品
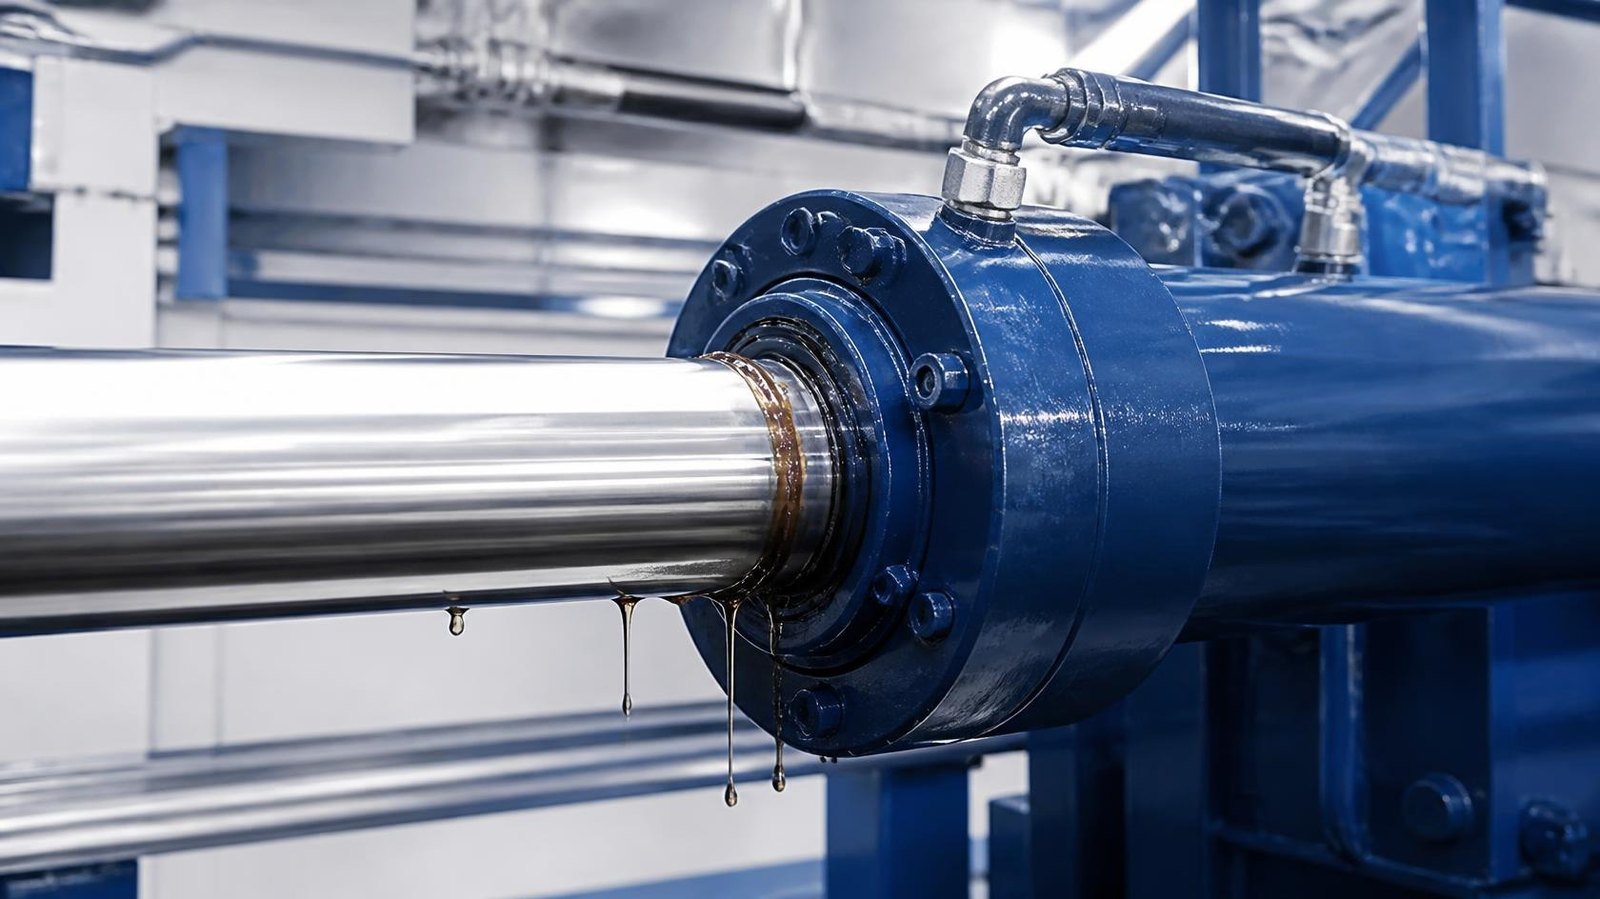
從標準 O 型環、方形圈到特殊尺寸與材料需求,可先查看承炘的 O 型環/方形圈產品,再帶著舊件、圖面、內徑、線徑及工況資料,討論材料、尺寸與製作方向。
第一章:O 型環如何密封?先確認功能、位置與洩漏時機
1-1 O 型環是什麼?從截面與密封位置認識功能
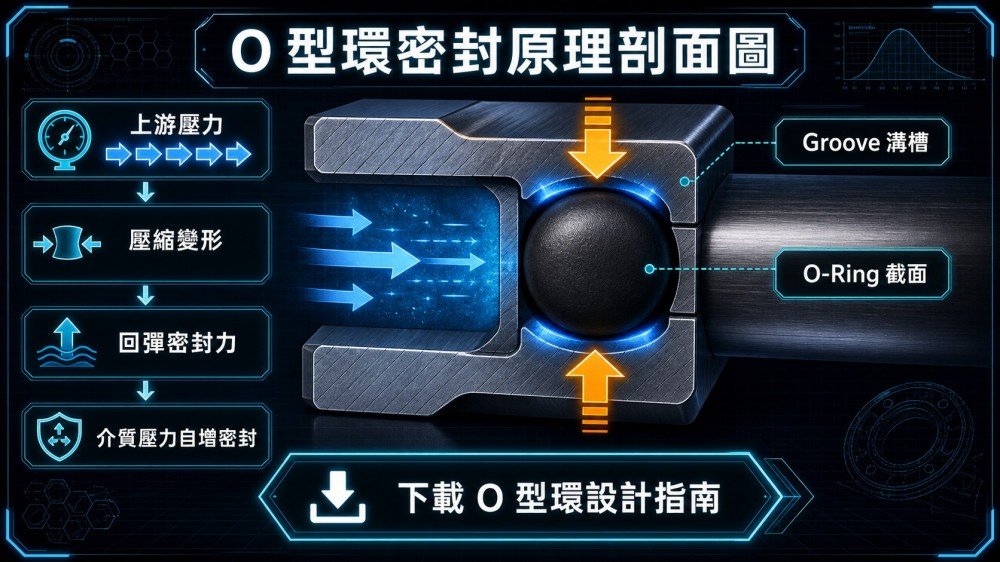
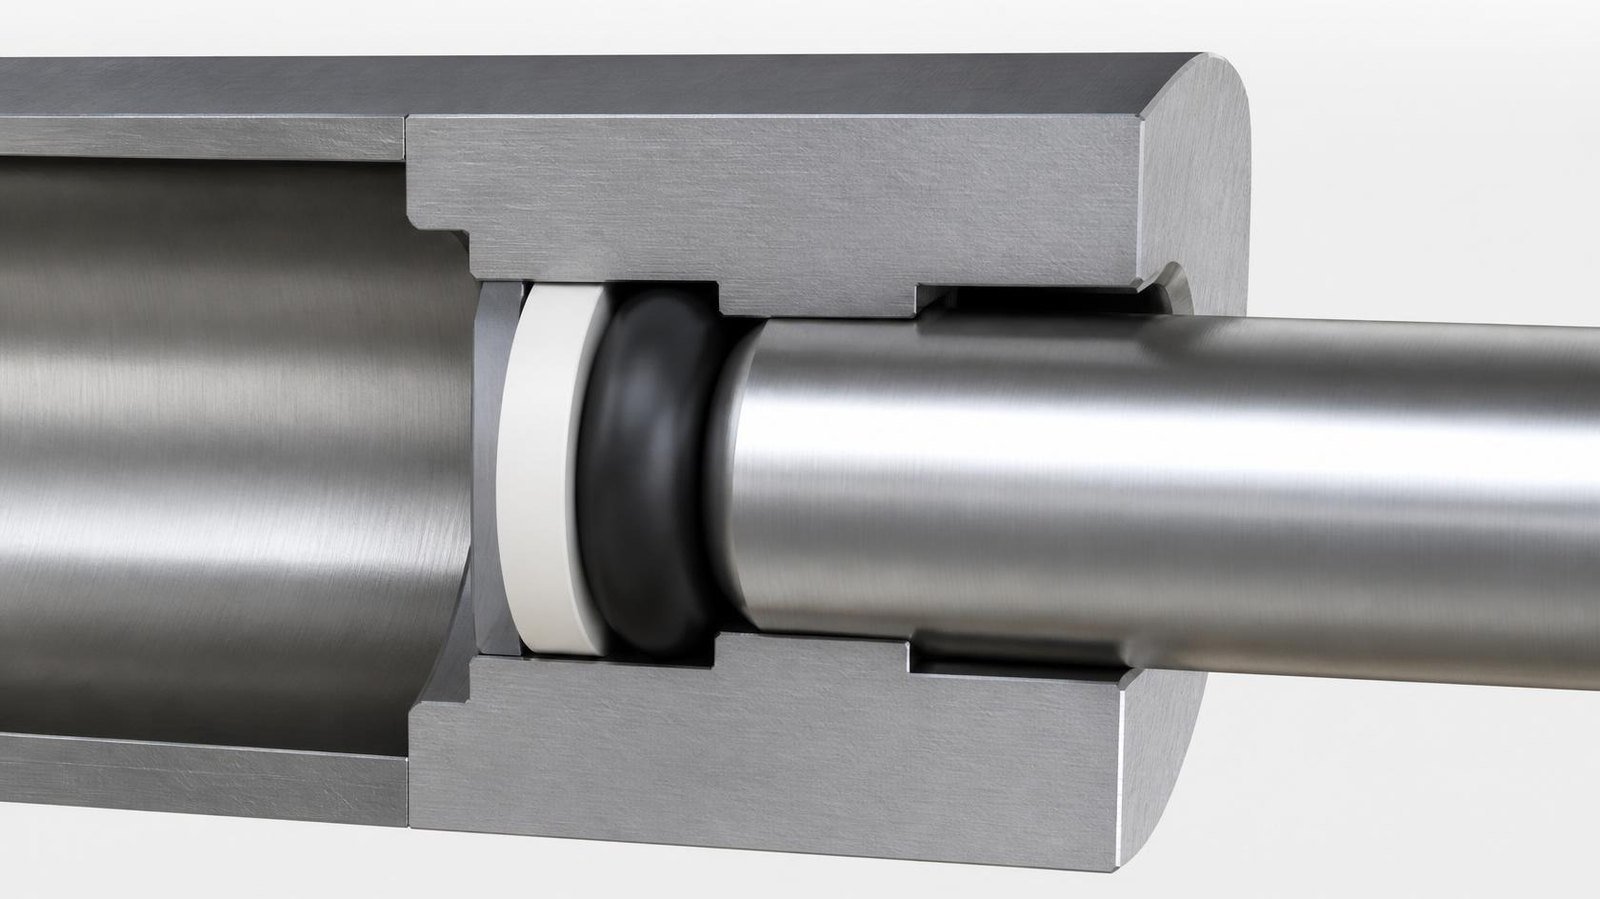
O 型環是截面呈圓形的環狀密封件,通常安裝在溝槽內,透過裝配時的壓縮變形,與接觸面建立密封;系統壓力也會推動密封件接觸配合表面。密封表現與材料、線徑、溝槽、間隙及使用條件共同相關。
1-2 靜態與動態密封:記錄設備的運動方式
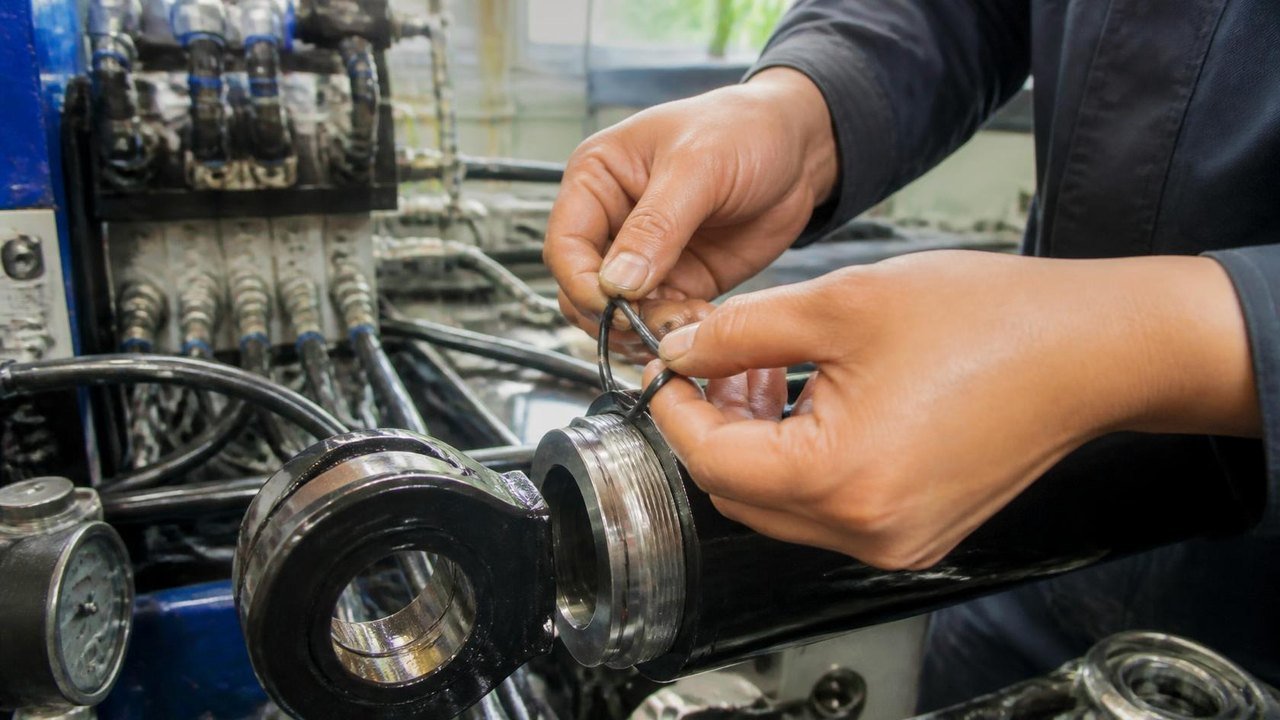
先確認 O 型環所在位置:接合面之間維持固定位置,屬於靜態密封;活塞、活塞桿等配合件之間存在相對運動,則涉及動態密封。運動方式會影響溝槽設計、摩擦、潤滑與材料選擇,因此「裝在哪裡」是確認規格的重要資料。
拍攝設備全貌、安裝位置與拆卸後的溝槽,能把零件與設備結構連在一起,讓後續討論更具體。
1-3 洩漏何時出現?整理停機、啟動與運轉中的現象
將洩漏時機分成安裝完成、啟動升壓、升溫運轉,以及使用一段時間後,再記錄介質、溫壓與更換日期。Parker 的密封失效分析也將硬體、安裝方式、工況與失效時間列為診斷資料。
| 現場資料 | 建議記錄內容 |
|---|---|
| 安裝位置 | 設備名稱、接合面或運動部位 |
| 使用條件 | 介質、溫度、壓力與運動方式 |
| 洩漏紀錄 | 出現時機、漏點位置與更換經過 |
第二章:只有舊 O 型環怎麼配?從量測到新品規格確認
2-1 內徑、外徑與線徑:確認量測位置與記錄方式
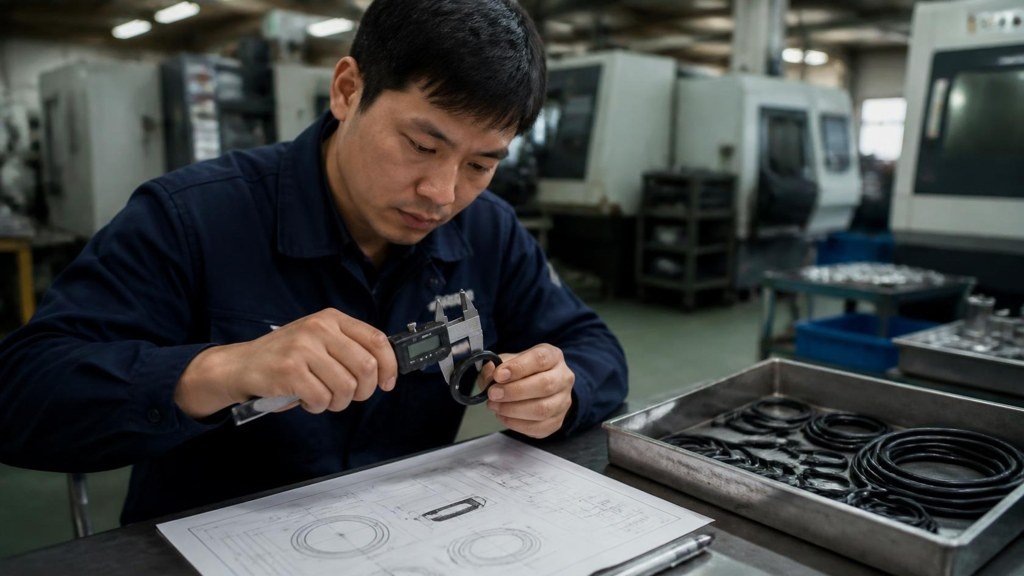
確認 O 型環尺寸,先認識內徑、外徑與線徑。內徑是環內側的直徑;外徑是環外側的直徑;線徑則是圓形截面的直徑,也是與溝槽壓縮量密切相關的尺寸。
對於自由狀態、形狀完整且截面均勻的圓環,可用下式檢查尺寸之間的幾何關係:
外徑=內徑+2×線徑
式中的 2 代表直徑方向兩側各一個截面。這項關係適合用來核對記錄;舊件尺寸則應結合使用後的變化與配合件資料一起判讀。
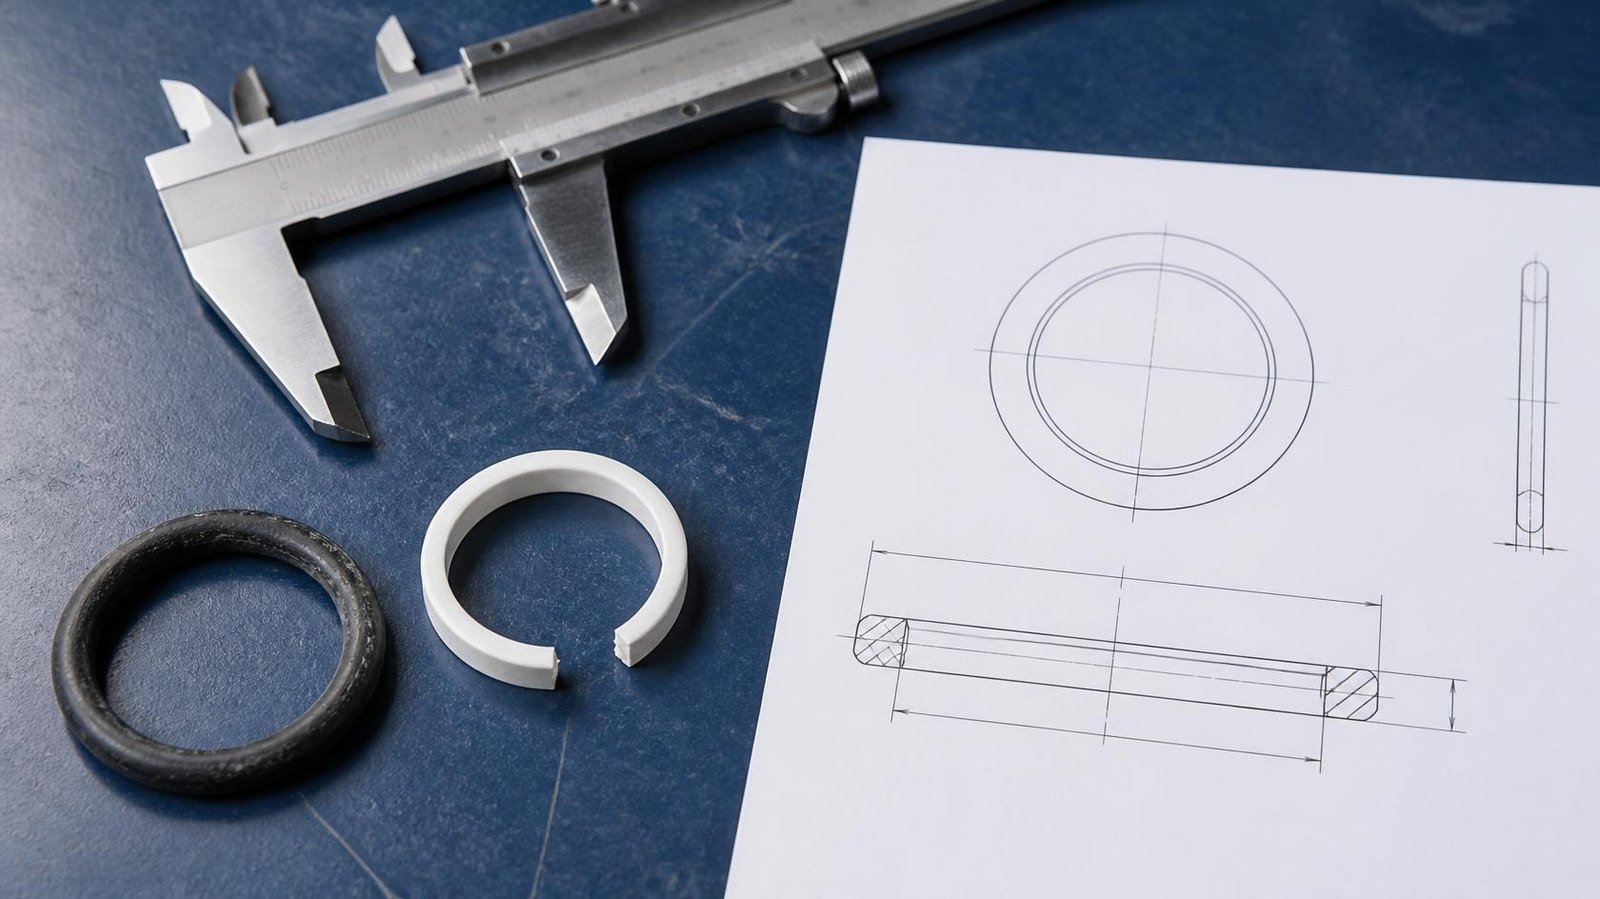
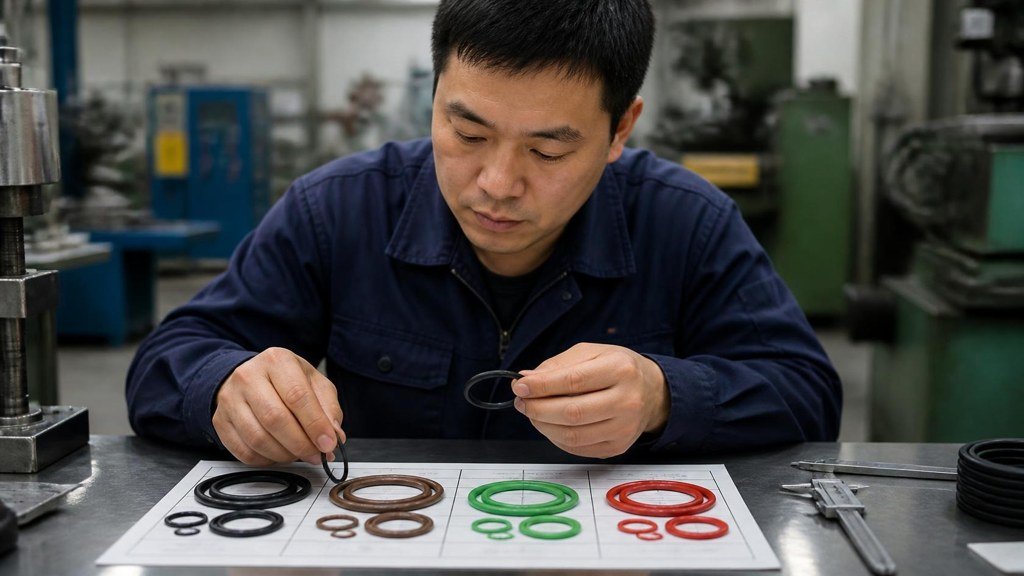
量測時讓環體自然平放,採輕接觸方式記錄,並保留不同方向的讀值。拍照時將尺規與量測部位放在同一平面,讓照片呈現尺寸位置與工具讀值。
2-2 舊件硬化或變形時,結合溝槽與配合件確認尺寸
舊環承受過壓縮、溫度與介質作用,取下後可能留下扁平截面,或出現體積與彈性變化。Parker 將壓縮永久變形、介質相容性及溫度暴露列為失效分析的重要項目,因此舊件量測值適合作為現況資料,再與原始規格交叉確認。
實務上,可把舊件、溝槽與配合件整理成同一組資料:舊件提供外觀與現況尺寸,溝槽提供安裝空間,配合件及圖面提供設計依據。保留材料標籤、料號與維修紀錄,也有助於回查原規格。
2-3 公制、英制與 JIS 標示:整理規格系列與尺寸資料
設備文件可能採用不同規格系列。整理時,把「原始標示、尺寸單位、內徑、線徑、材料及料號」分欄記錄,並依對應標準或供應商尺寸表核對公差。Parker 手冊提供尺寸、溝槽與公差資料,可作為規格確認的技術參考。
| 資料來源 | 優先保留內容 |
|---|---|
| 舊件與包裝 | 量測值、標籤、料號、外觀照片 |
| 設備圖面 | 規格系列、尺寸、公差及材料要求 |
| 溝槽與配合件 | 槽寬、槽深、配合尺寸及表面狀態 |
2-4 近似尺寸如何評估?建立替代前的確認清單
找到接近的尺寸後,接著確認線徑、裝配伸長、壓縮量、溝槽空間與材料條件。Parker 手冊指出,裝配伸長會改變截面尺寸,溝槽設計應將這項變化納入壓縮量評估。
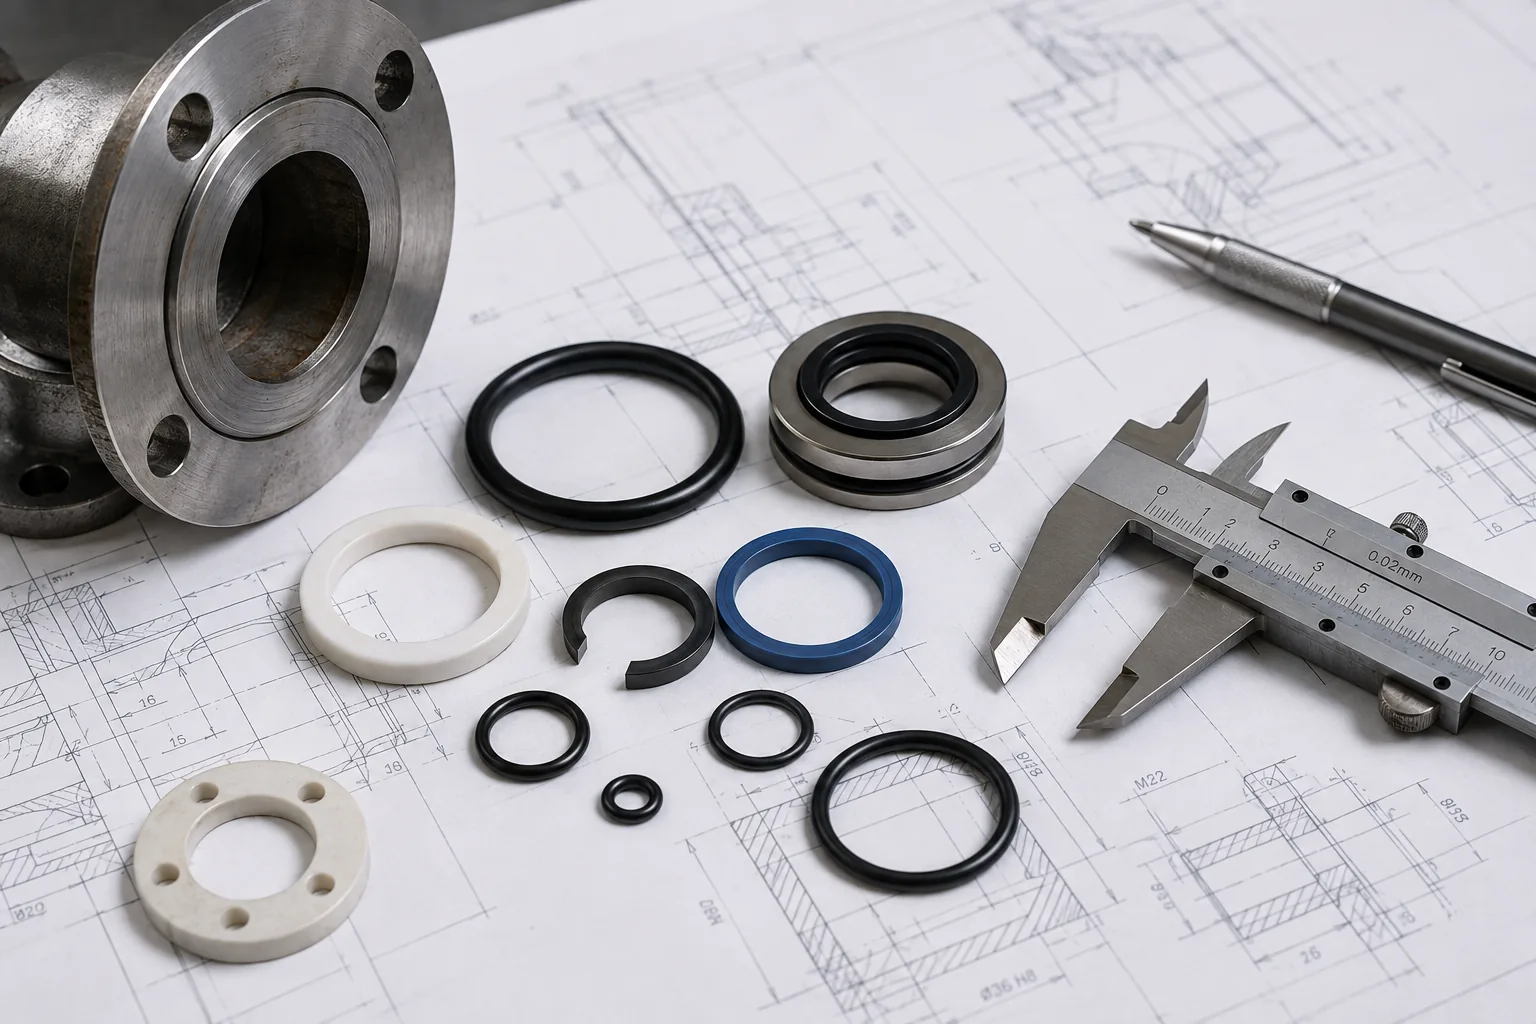
因此,替代確認可依「尺寸與公差→溝槽與間隙→材料與工況→裝配及驗證」展開。把候選規格與原件資料並列,便能清楚整理差異與確認項目,讓採購和現場使用接上同一份資料。
LINE 相談|提供舊環、尺規同框與溝槽照片,開始確認尺寸。
第三章:O 型環換新後持續洩漏,如何建立排查順序?
3-1 依洩漏時機分流:安裝後、升溫後與運轉一段時間後
換新後持續洩漏,可以從「何時開始漏」建立第一輪排查順序。安裝完成便出現的洩漏,先整理尺寸、就位狀態、接觸面與裝配經過;升溫或升壓後出現的洩漏,將溫壓變化、材料條件與配合間隙加入確認;運轉一段時間後出現的洩漏,再結合磨耗、壓縮永久變形與介質作用判讀。
這些分流提供檢查方向,最終原因則由外觀、尺寸、工況與驗證結果共同確認。
3-2 從舊環外觀整理線索:扁平、裂紋、缺口與磨耗
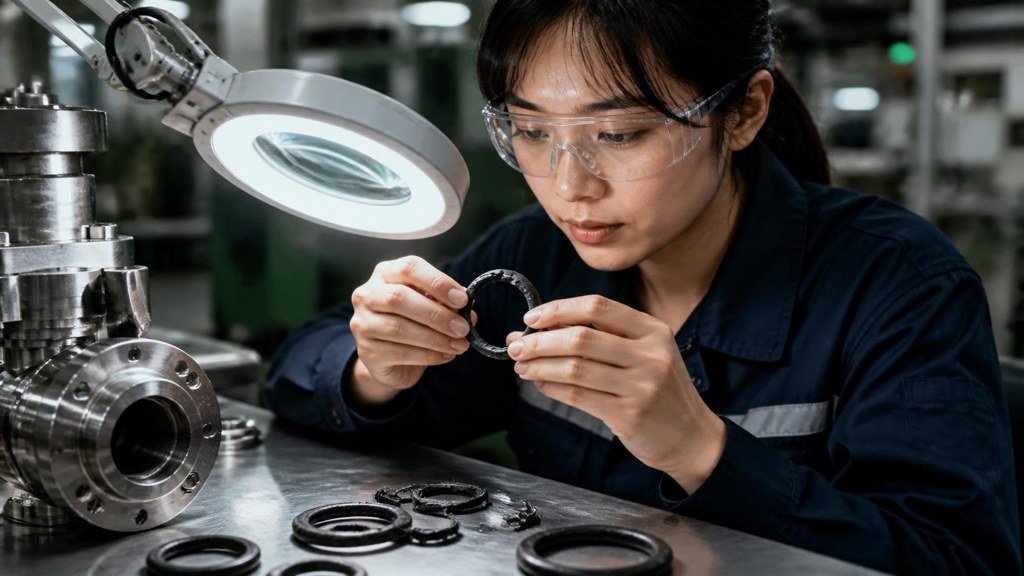
保留拆下的舊環,標記安裝方向與受壓位置,再拍攝全貌及局部近照。Parker 指出,密封失效可能由多項機制共同形成,完整工況能協助辨識外觀背後的原因。
| 外觀線索 | 可展開的確認方向 |
|---|---|
| 截面扁平、回復能力改變 | 壓縮永久變形、溫度、材料與溝槽條件 |
| 邊緣缺口、局部擠出痕跡 | 壓力、配合間隙、材料硬度與防擠出設計 |
| 局部切痕、刮傷 | 裝配路徑、螺紋、銳邊與導入保護 |
| 磨耗或螺旋狀痕跡 | 運動、潤滑、表面狀態、偏心與側向負載 |
上述方向依 Parker 手冊與失效分析整理;實際判讀時,將痕跡所在位置與設備結構一起比對。
3-3 將線索接回材料、尺寸、溝槽與安裝條件
排查可整理成四組資料。材料組確認牌號、介質與溫度;尺寸組核對內徑、線徑及公差;溝槽組確認槽深、槽寬與配合間隙;安裝組記錄潤滑、導入與就位狀態。
壓縮率也在這個階段回到尺寸確認:以單純截面壓縮的幾何概念而言,壓縮率是「線徑與有效密封空間高度之差,除以線徑」的百分比。正式評估再依密封形式、尺寸公差及裝配伸長,對照適用設計資料。
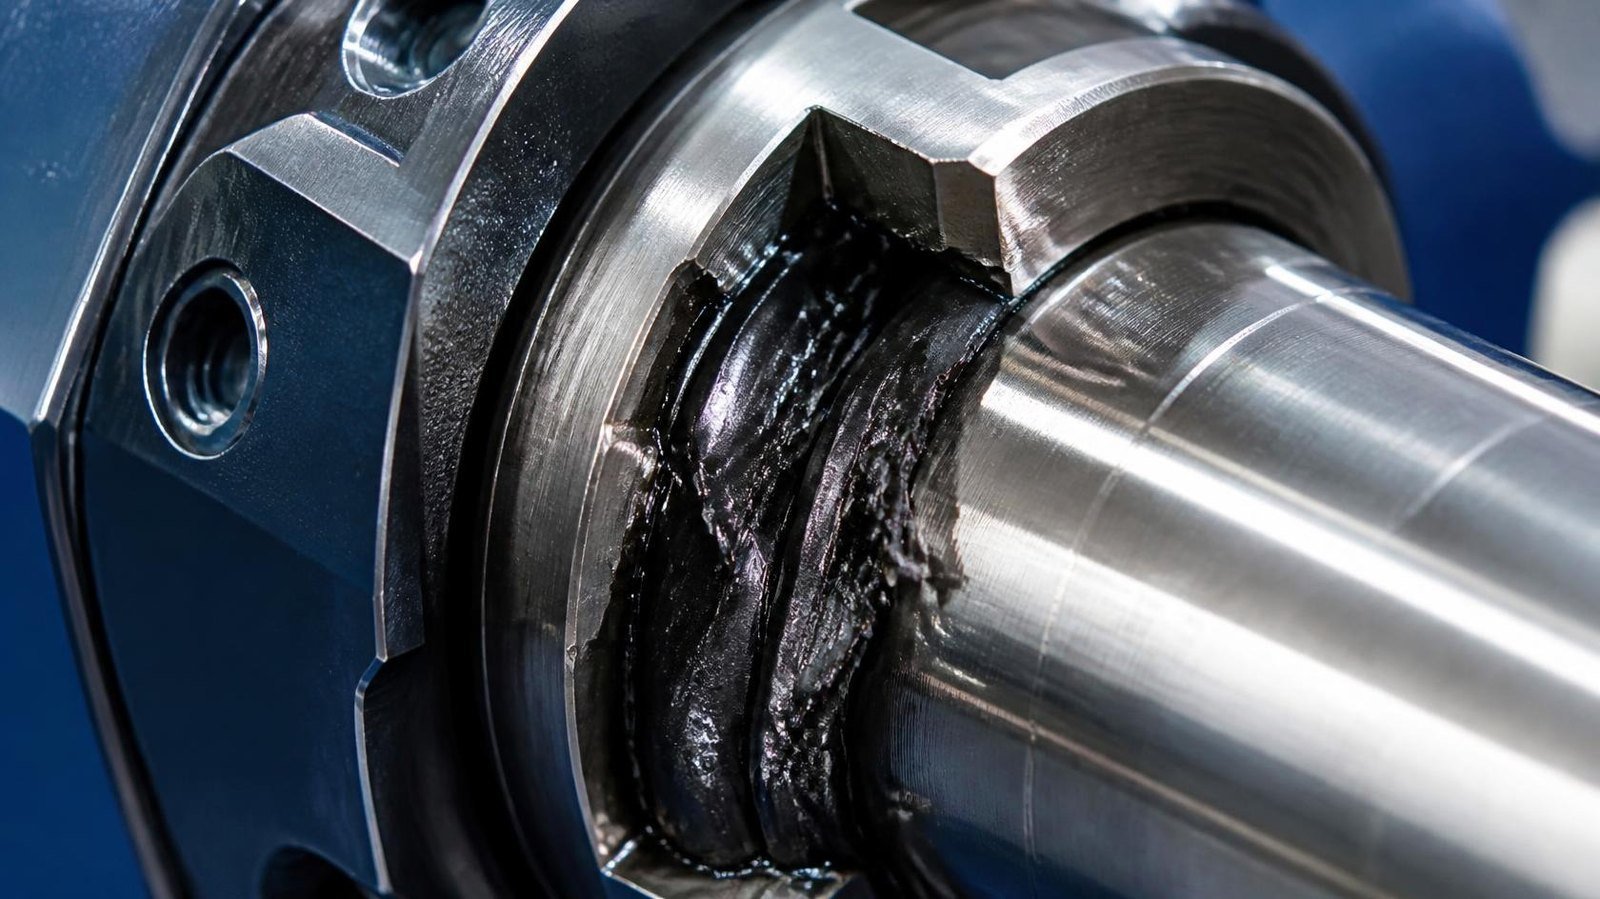
例如,缺口線索可接回壓力與間隙;切痕可接回裝配路徑;扁平線索則接回材料、溫度與溝槽條件。這樣能將現行失效診斷內容轉成逐項可確認的現場工作表。
3-4 建立確認項目與改善後的驗證紀錄
將每項改善對應到「原始現象、調整內容、驗證條件與結果」,保留更換前後照片及零件資料。驗證依設備適用程序進行,並記錄介質、溫壓、運轉狀態與觀察期間,讓結果具有明確條件。
拆檢安排依設備停機、能源隔離及卸壓程序執行;整理完成的紀錄,也能作為材料、零件與後續工程相談的共同依據。
LINE 相談|提供漏點、舊環近照與更換紀錄,一起整理排查順序。
第四章:材料與溝槽如何一起選?整合介質、溫壓與壓縮率
4-1 先整理工況:介質、濃度、正常與峰值溫壓
O 型環選材,先從設備實際接觸的介質開始。將油品、清洗液或製程流體的名稱、濃度與產品資料整理好,再補上正常溫度、峰值溫度、壓力及運轉循環,能讓材料比較更貼近現場。材料相容性也應涵蓋清洗、停機保存與潤滑時接觸的物質。
記錄溫度時,同時標示量測位置、持續時間與循環情形;記錄壓力時,加入升壓、保壓及卸壓方式。這些條件會與材料性能、密封間隙及裝配狀態共同影響使用表現。
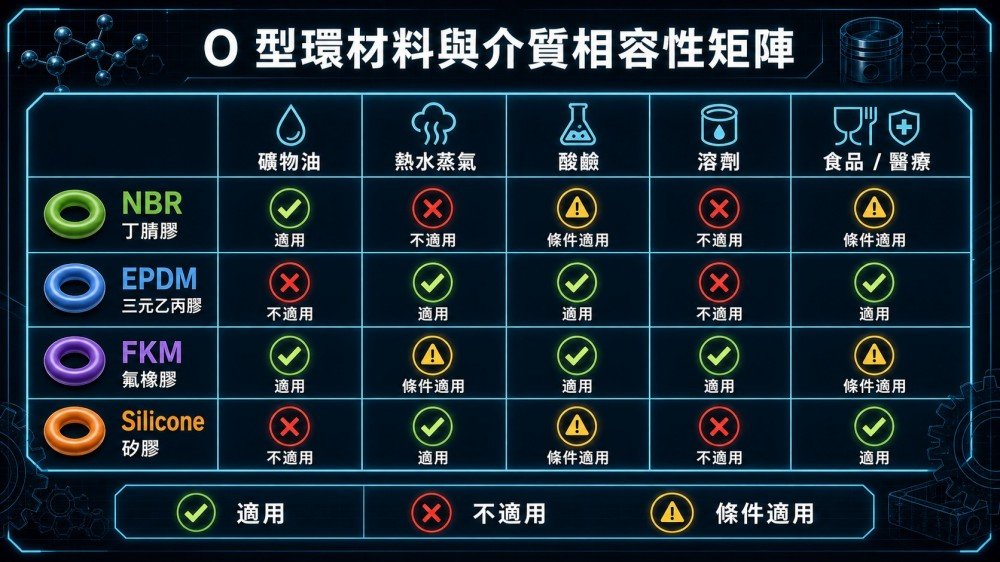
4-2 比較 NBR、EPDM、FKM、Silicone、HNBR 與 FFKM
材料名稱適合作為選型起點,再依實際配方、硬度、介質與溫度確認適用性。以下整理常見材料的初步比較方向;正式規格以所選材料等級的資料與驗證結果為依據。
| 材料 | 初步評估方向 | 進一步確認重點 |
|---|---|---|
| NBR 丁腈橡膠 | 礦物油、一般液壓與氣動密封 | 油品添加劑、溫度與耐候要求 |
| EPDM 三元乙丙橡膠 | 水、部分蒸氣與戶外環境 | 水質、清洗液、潤滑劑及介質相容性 |
| FKM 氟橡膠 | 較高溫油品、燃料及多種化學介質 | 實際化學品、低溫條件與材料等級 |
| Silicone/VMQ 矽橡膠 | 溫度變化較大的部分靜態密封 | 撕裂、磨耗、氣體滲透與介質條件 |
| HNBR 氫化丁腈橡膠 | 兼顧油品、機械強度與耐熱需求 | 配方、動態條件及介質相容性 |
| FFKM 全氟橡膠 | 高要求化學、熱與潔淨製程 | 專用等級、製程介質、文件及驗證要求 |
以上為材料家族層級的比較,依 Parker 材料與應用資料整理。
4-3 壓縮率如何計算?對照線徑、溝槽與適用條件
壓縮率描述 O 型環截面在裝配後受到壓縮的比例。以簡化截面模型表示:
壓縮率=(d−h)/d×100%
其中,d 為評估採用的線徑,h 為該密封形式下的有效密封空間高度,兩者採相同長度單位。正式設計需納入線徑與零件公差、裝配伸長及溫度影響,並依靜態或動態用途對照設計資料。
4-4 材料等級、尺寸公差與設備文件一起確認
完成初步選材後,把材料牌號、硬度、尺寸公差、槽寬、槽深及配合間隙放在同一份確認表。壓縮量、溝槽容積與間隙共同構成設計條件,適合整體核對,再依設備要求安排驗證。
LINE 相談|傳送介質、濃度與正常/峰值溫壓,整理材料選型方向。
第五章:O 型環如何安裝與驗證?建立更換作業紀錄
5-1 安裝前:確認零件、溝槽與接觸面狀態
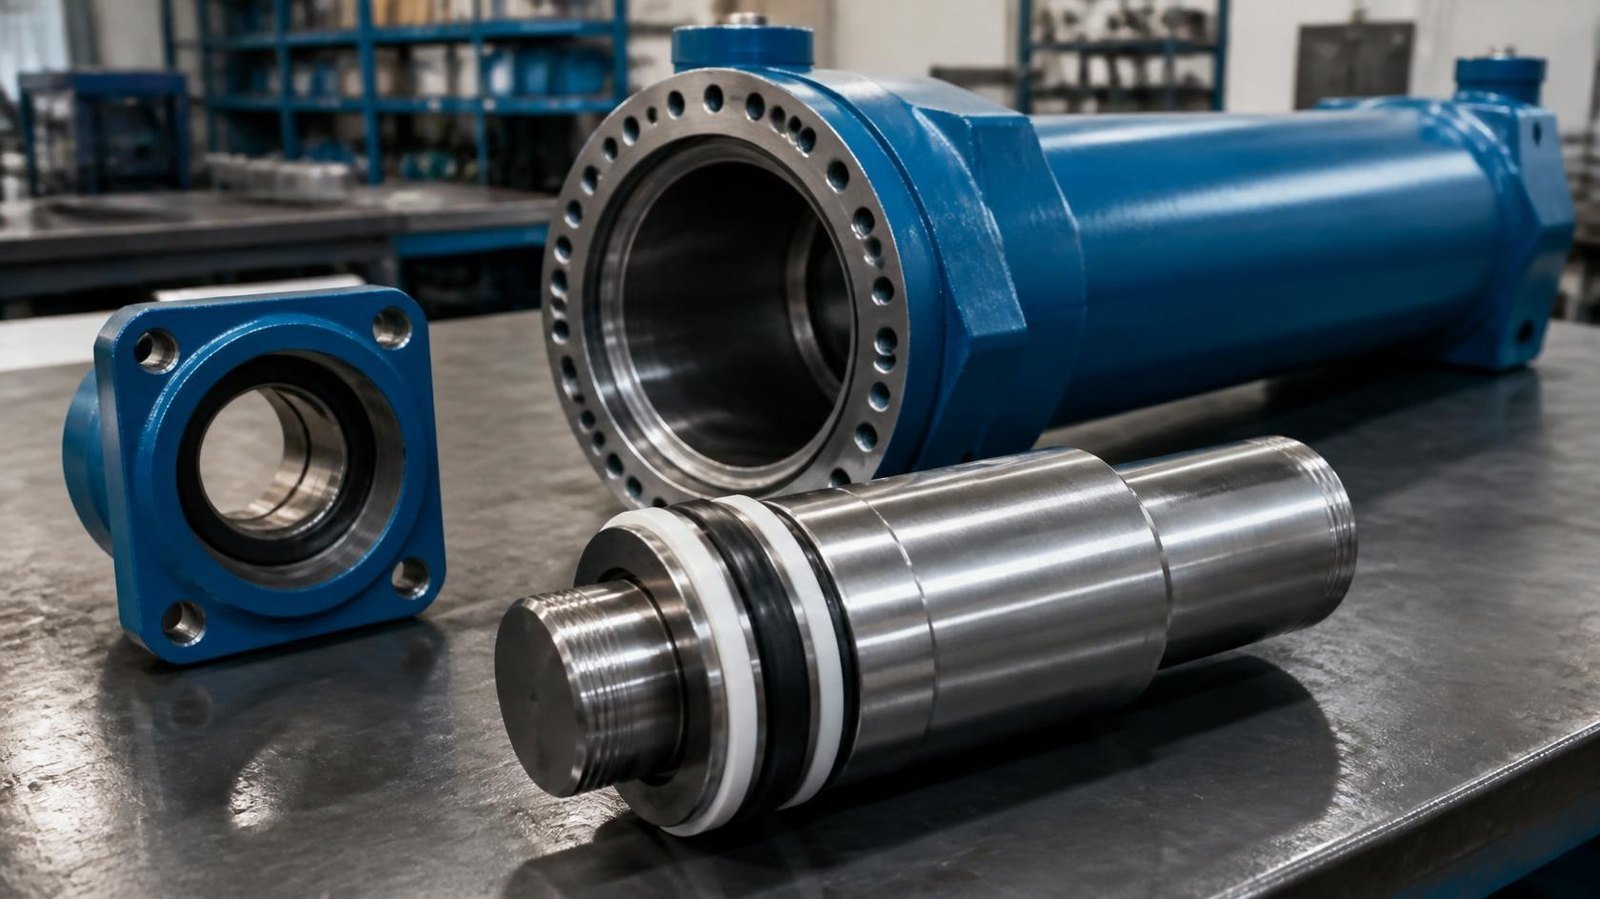
更換作業先依設備程序完成停機、能源隔離與卸壓,再核對新件料號、尺寸、材料及保存狀態。拆下舊件時保留方向與位置資訊,並清潔、檢視溝槽和接觸面,將刮痕、毛邊或磨耗位置拍照存檔。
溝槽表面、導入結構與密封間隙都與裝配及使用表現相關;將檢查結果接回設備圖面,有助於確認後續處理項目。
5-2 安裝中:確認潤滑相容性、導入保護與就位狀態
潤滑劑應同時符合 O 型環材料、工作介質與設備用途。Parker 將彈性體相容性、使用溫度、潤滑膜維持能力及系統介質相容性列為選用條件,可用於建立現場確認清單。
經過螺紋、孔口或台階時,依裝配設計使用導入套與保護工具,讓環體平順通過。就位後確認周向狀態、配合件位置與裝配完成情形,再依設備規範完成鎖附或組裝。
5-3 安裝後:依設備程序記錄密封與運轉狀況
復機與測試依設備適用程序進行,將測試介質、溫度、壓力、運動狀態及觀察時間一併記錄。若調整了材料、尺寸或潤滑方式,也在紀錄中標明,讓後續追蹤具有一致基準。
| 作業階段 | 建議保留紀錄 |
|---|---|
| 安裝前 | 新舊件資料、溝槽及接觸面照片 |
| 安裝中 | 潤滑劑、導入方式與就位確認 |
| 安裝後 | 測試條件、運轉狀況與觀察結果 |
這份紀錄能把更換作業轉成可追溯資料,協助工程、維修與採購共享相同規格與現場資訊。
LINE 相談|提供裝配位置、潤滑劑資料與更換紀錄,一起確認作業條件。
第六章:承炘如何協助確認?材料、零件與工程一體的台日雙語相談
6-1 帶著舊件與照片開始:整理第一輪相談資料
手上已有的舊件、漏點照片、包裝標籤與維修紀錄,都能成為相談起點。先提供設備用途、安裝位置、介質與溫壓,再加入尺寸及溝槽資料,便能逐步建立規格輪廓。
照片可依設備全貌、安裝位置、舊環全貌與局部細節整理;尺寸照片搭配尺規,讓量測位置與讀值一起呈現。
6-2 串接材料、尺寸、零件製作與工程確認項目
承炘以材料、零件與工程一體的視角,將現場資訊整理成彼此連動的確認項目:材料對應介質與溫度,零件對應尺寸與公差,工程則串接溝槽、裝配及驗證條件。
6-3 台日雙語對照:整合設備名稱、規格與工況資料
面對日本設備圖面,可保留原始日文標示,再以中文補充現場情況,讓規格與使用經驗共同進入討論。
| 中文資料 | 日文對照 |
|---|---|
| 介質/流體 | 流体 |
| 溫度/壓力 | 温度/圧力 |
| 內徑/線徑 | 内径/線径 |
| 溝槽尺寸 | 溝寸法 |
| 洩漏位置 | 漏れ箇所 |
LINE 相談|帶著舊件、照片與中文/日文設備資料,開始承炘工程相談。
第七章:O 型環常見問題 FAQ,從現場提問到規格確認
Q1:O 型環的功能是什麼?設備裡通常用在哪裡?
O 型環透過裝配壓縮及系統壓力作用,在配合表面之間建立密封,常見於接合面、閥體及往復運動部位。確認用途時,把密封位置與運動方式一起記錄,能協助後續選材及溝槽評估。
Q2:日本圖面寫 Oリング 和 パッキン,兩者有什麼差別?
Oリング指具有圓形截面的環狀密封件;パッキン在設備文件中可能涵蓋不同形式的密封零件。實際辨識以圖面截面、料號、安裝位置與設備零件表為依據,將原始名稱保留,便於中日資料對照。
Q3:O 型環的價格是多少?詢價時要準備哪些資料?
價格評估可從尺寸、材料等級、數量、製作需求、檢驗文件與交付條件整理。詢價時提供內徑、線徑、用途及預計數量;若手上已有舊件或圖面,也可一併附上,讓報價建立在具體規格上。
Q4:台灣有哪些知名的 O 型環廠商?我要怎麼選擇相談對象?
選擇相談對象,可依需求評估尺寸供應、材料資料、批次追溯、檢驗文件、客製支援與工程溝通能力。標準件採購著重規格及交付;設備問題則加入溝槽、工況與驗證支援,讓服務條件對齊現場任務。
Q5:O 型環耐高溫嗎?我要提供正常溫度還是最高溫度?
耐溫能力取決於材料配方、接觸介質與暴露條件。相談時同時提供正常溫度、峰值溫度、持續時間與循環方式,再依所選材料等級的資料評估,能讓耐溫確認更接近實際運轉狀態。
Q6:O 型環尺寸怎麼選?我手上只有用過的舊環。
先記錄舊環內徑、線徑與外觀,再補上溝槽、配合件及設備料號。使用後的變形可作為現況線索;新品規格則結合尺寸表、公差與安裝空間確認,讓舊件資料接回設備條件。
Q7:O 型環已經換新,設備仍在漏,要先確認哪裡?
先記錄洩漏出現的時機與位置,再整理舊環外觀、尺寸、材料及更換經過。接著依序核對溝槽、配合間隙、介質與裝配條件,將確認項目與測試結果並列,逐步縮小排查範圍。
Q8:找到尺寸很接近的 O 型環,如何確認替代條件?
將候選件的內徑、線徑、公差、材料與原規格並列,再核對裝配伸長、壓縮量及溝槽空間。尺寸接近可作為候選起點,替代採用則依設備條件與驗證結果確認。
Q9:安裝 O 型環要用什麼潤滑劑?需要提供哪些產品資料?
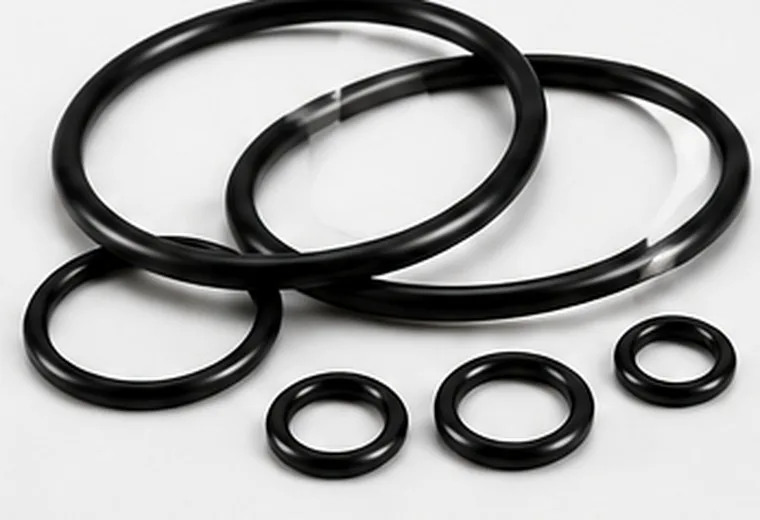
提供潤滑劑完整品名、技術資料、工作介質與 O 型環材料等級,再核對相容性及使用溫度。食品、潔淨或特殊製程用途,也將相關規範與文件納入確認,讓潤滑方式符合設備要求。
Q10:我有舊件照片和日本設備圖面,可以用 LINE 相談嗎?
可以從舊件、照片與日本設備圖面開始整理。提供安裝位置、量測資料、介質及溫壓,再保留圖面上的原始料號與術語,便能以台日雙語資料串接材料、尺寸與工程確認方向。
LINE 相談|把你的問題、舊件照片與設備資料一起傳來,整理下一步確認方向。
結語:從舊件與漏點出發,把 O 型環問題整理成工程確認資料
O 型環的尺寸、材料、溝槽與安裝條件彼此相連。從舊件與漏點開始,逐步補上介質、溫壓、設備位置及更換紀錄,就能讓每一項判斷都有現場資料作為基礎。
準備相談資料時,可依這份清單整理:
舊環全貌、局部細節與漏點照片。
內徑、線徑、溝槽及配合件資料。
介質、正常與峰值溫壓。
洩漏時機、維修經過與設備文件。
承炘以材料+零件+工程一體的方式,陪你把現場資訊整理成規格與確認項目,讓選型、採購、裝配及驗證接上同一條工作路徑。
LINE 相談|準備舊件、照片與工況,與承炘一起確認 O 型環的下一步。