防擠出環|避免 O 型環高壓擠出、變形與洩漏
依壓力、間隙、介質與運動條件選擇支撐環材質與結構,從失效原因開始判斷,讓密封壽命、系統壓力與維修週期更可控。
傳送工況,請工程師評估 →高壓擠出
O 型環被推入配合間隙,造成咬傷、切邊與洩漏,設備一升壓就反覆失效。
壽命太短
只更換密封件卻沒有處理間隙與結構問題,導致更換頻率與停機成本持續增加。
壓力不穩
材質、厚度或裝配方向不合工況,讓系統保壓能力下降並影響設備精度。
CHENGSYIN ADVANTAGES
選對防擠出環,不只靠尺寸
承炘從失效、工況到加工與文件逐項確認,協助您把高壓密封問題一次釐清。
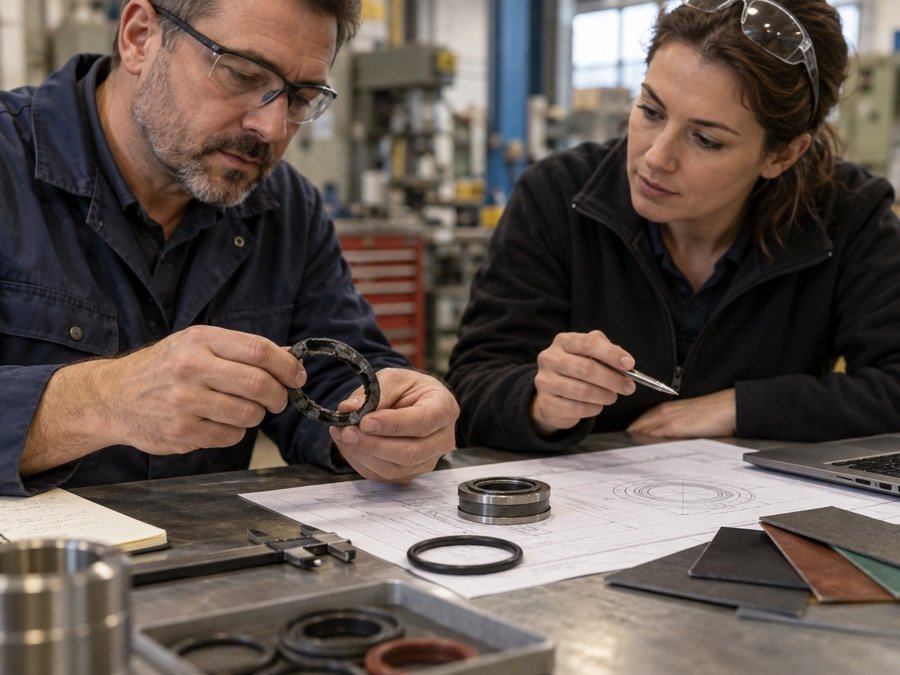
失效原因判斷
先確認壓力、配合間隙、偏心與運動狀態,判斷是單加支撐環,或需同步調整溝槽與密封件。
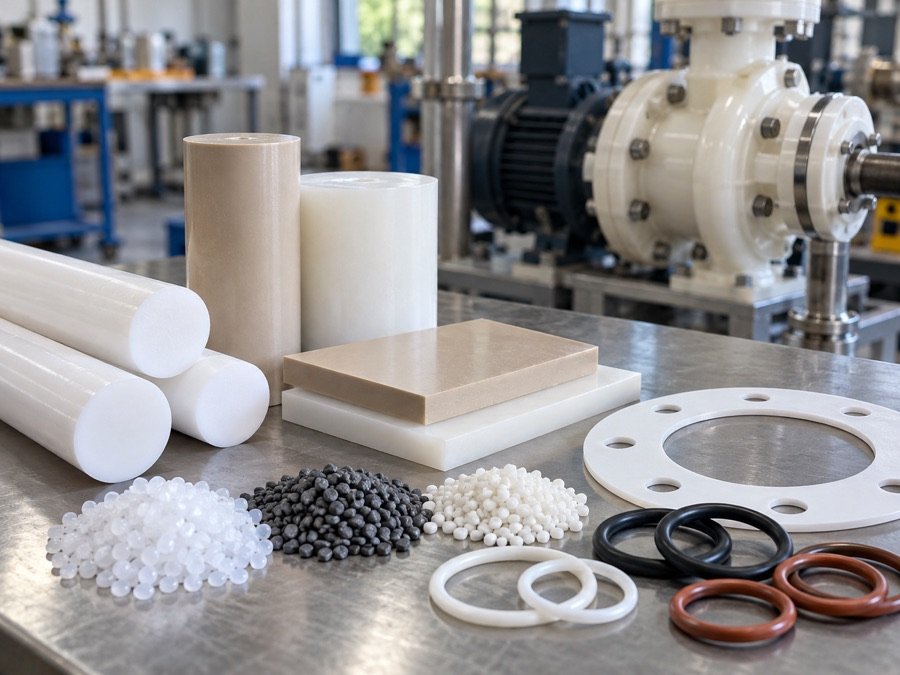
材料與介質配對
依溫度、介質、壓力與動態負荷,從 PTFE、填充 PTFE、尼龍與 POM 中選擇適合方案。
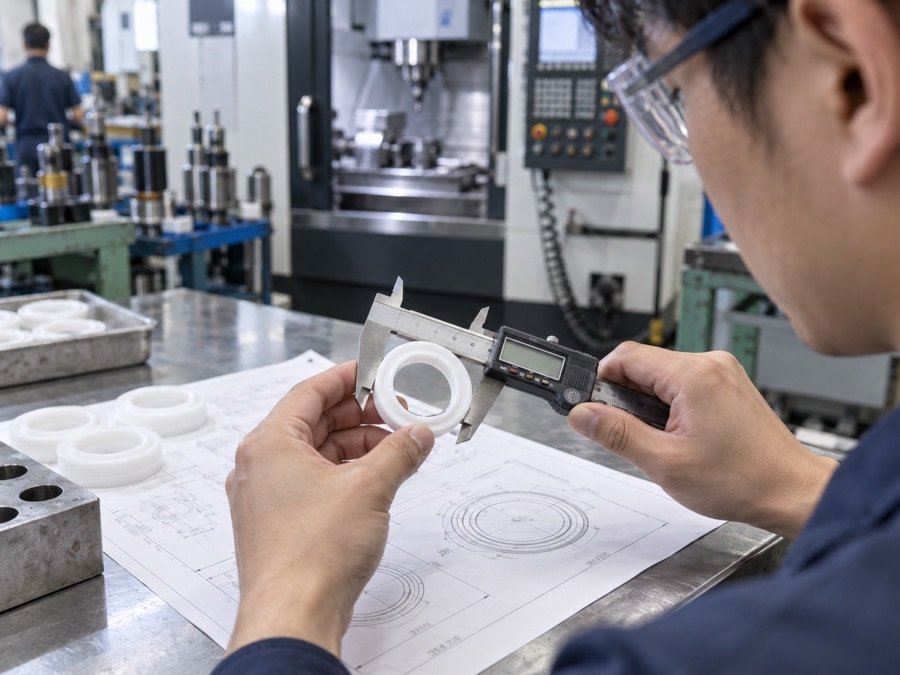
標準規格核對
核對內徑、外徑、厚度、開口形式與溝槽條件,降低尺寸能裝、實際卻不耐壓的風險。
特殊尺寸依圖加工
非標準尺寸可依圖面、樣品或溝槽數據評估加工,對應維修替換與新設備設計需求。
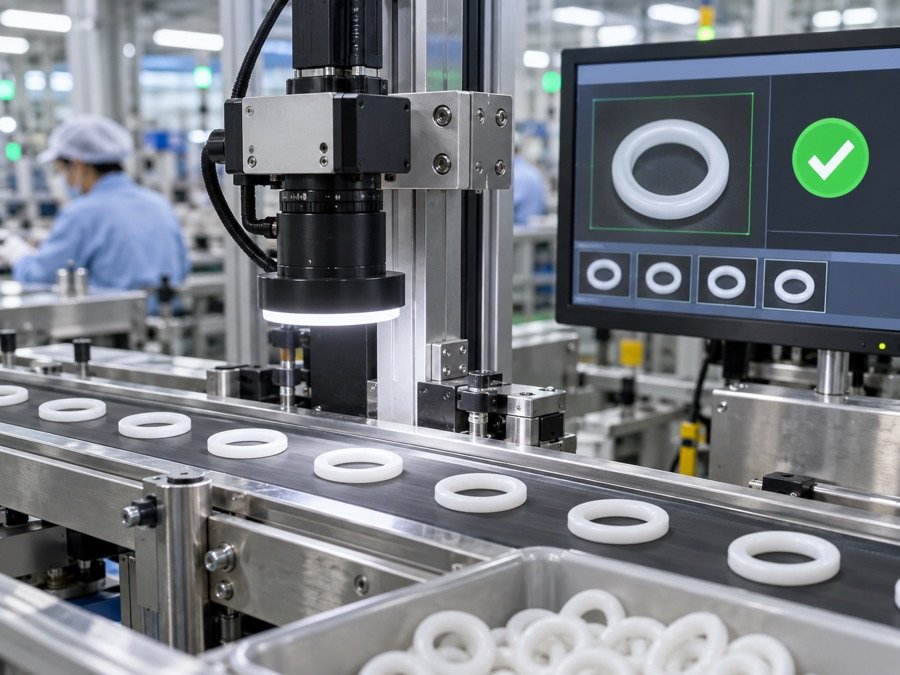
結構與厚度確認
依單側或雙側支撐、開口或整環設計,確認厚度與裝配方式,避免裝錯後仍持續擠出。
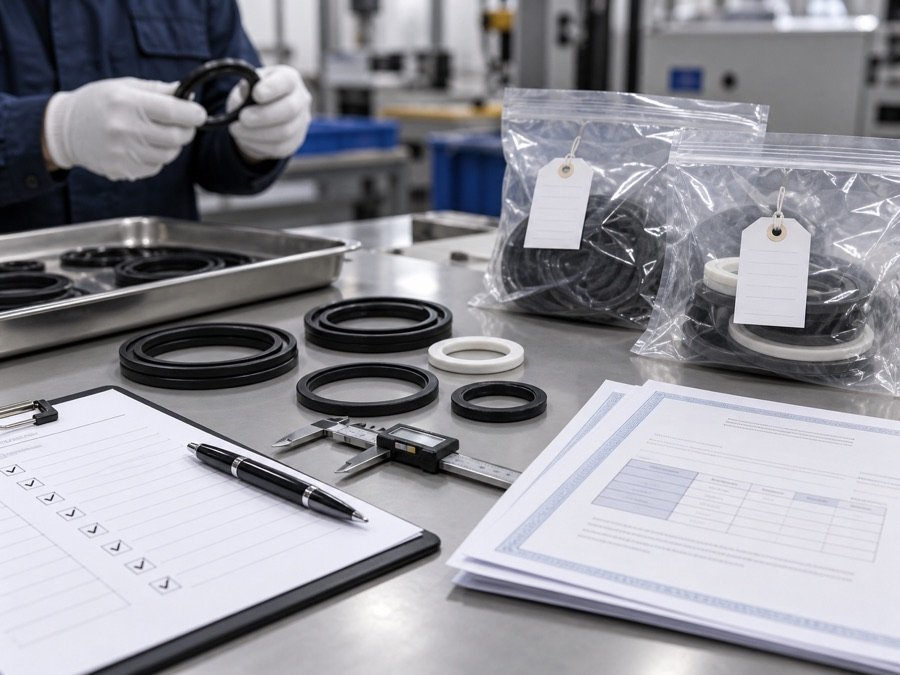
交期與文件整合
同步確認標準品、特殊加工排程及所需材質與品質文件,讓採購與維修進度更可控。
PRODUCT TYPES & MATERIALS
先定結構,再選材料
防擠出環需要和 O 型環、溝槽與配合間隙一起看。承炘依壓力方向、動靜態條件與裝配空間,確認適合的環型、開口與材質。
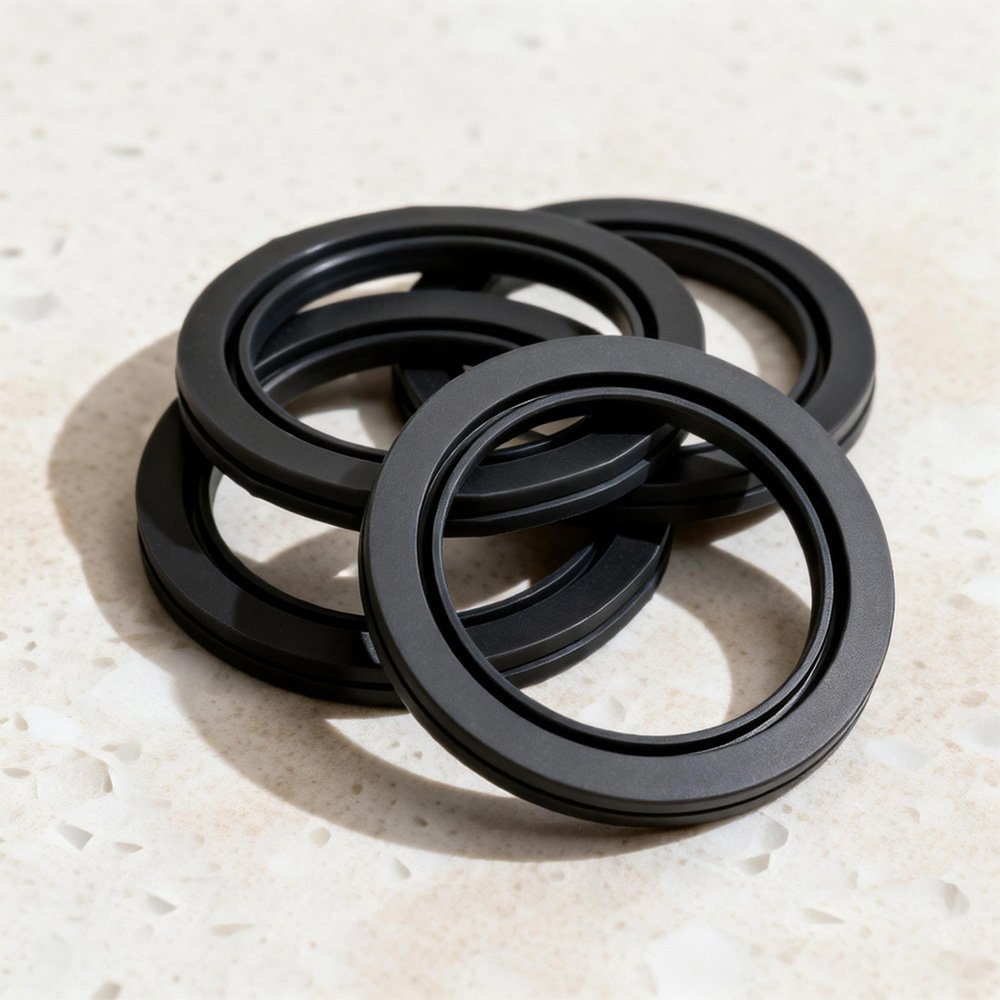
方便裝配與維修替換,需同步確認開口形式、壓力方向及配合間隙。
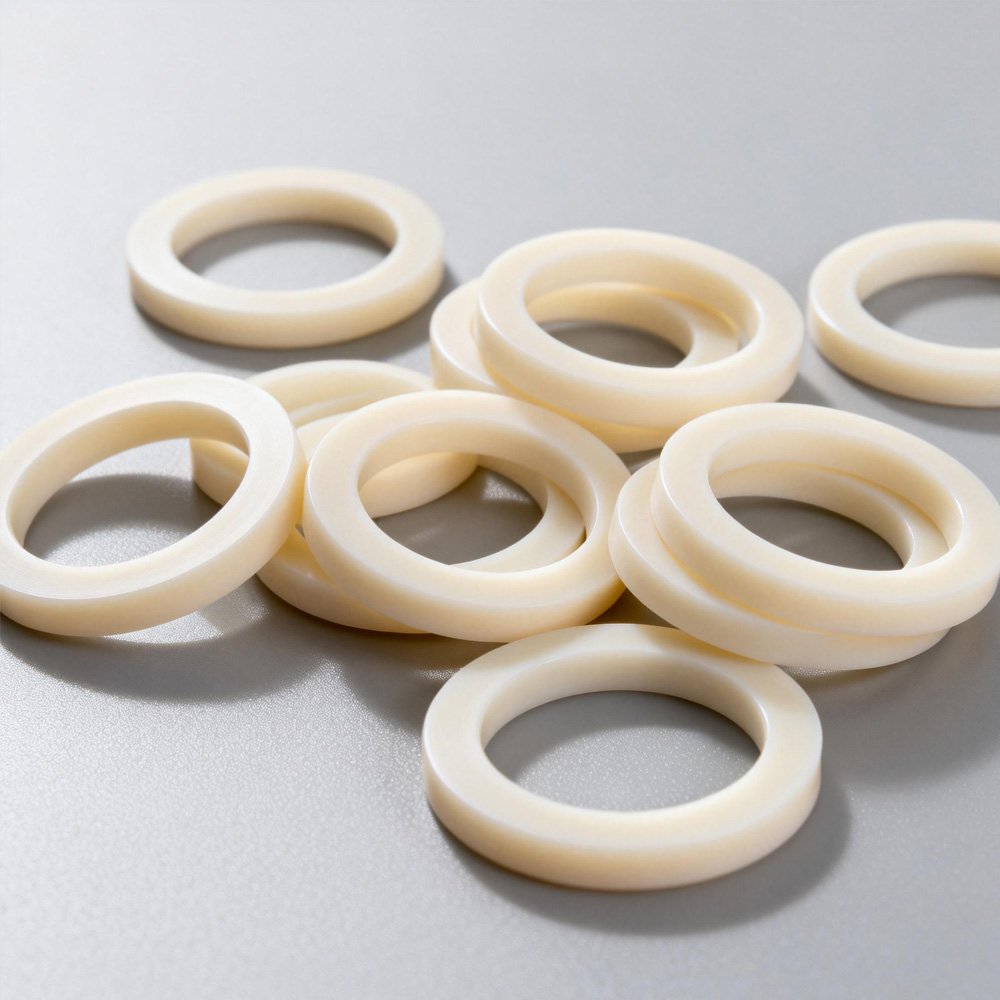
適合可直接套裝的結構,重點在尺寸公差、厚度與溝槽空間是否匹配。
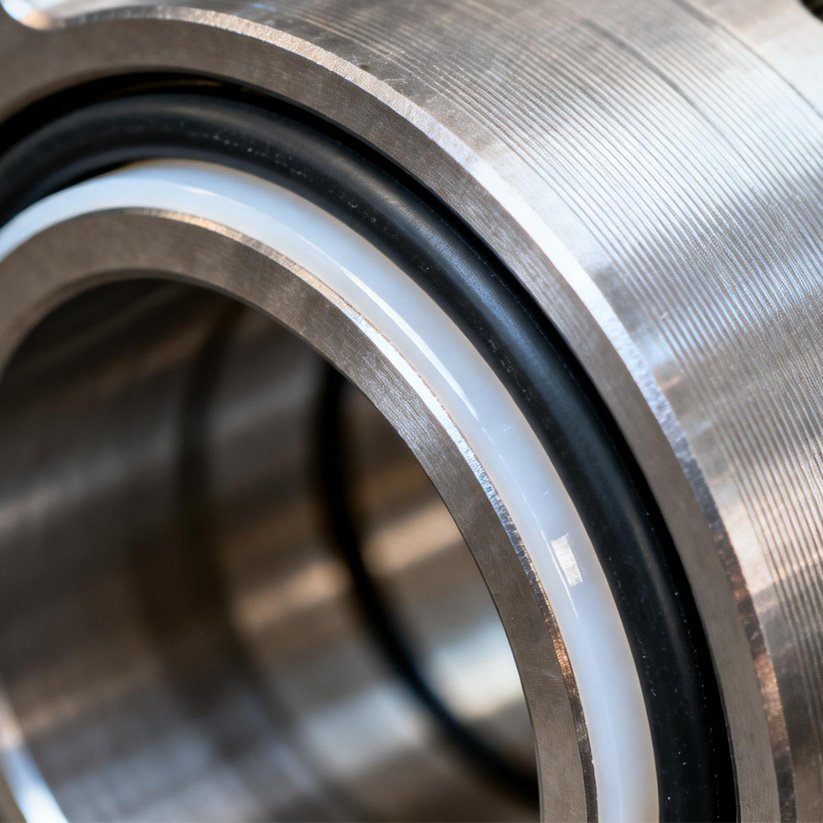
對應單向受壓工況,依實際壓力方向配置單側支撐;裝配位置需依圖面與工況確認。
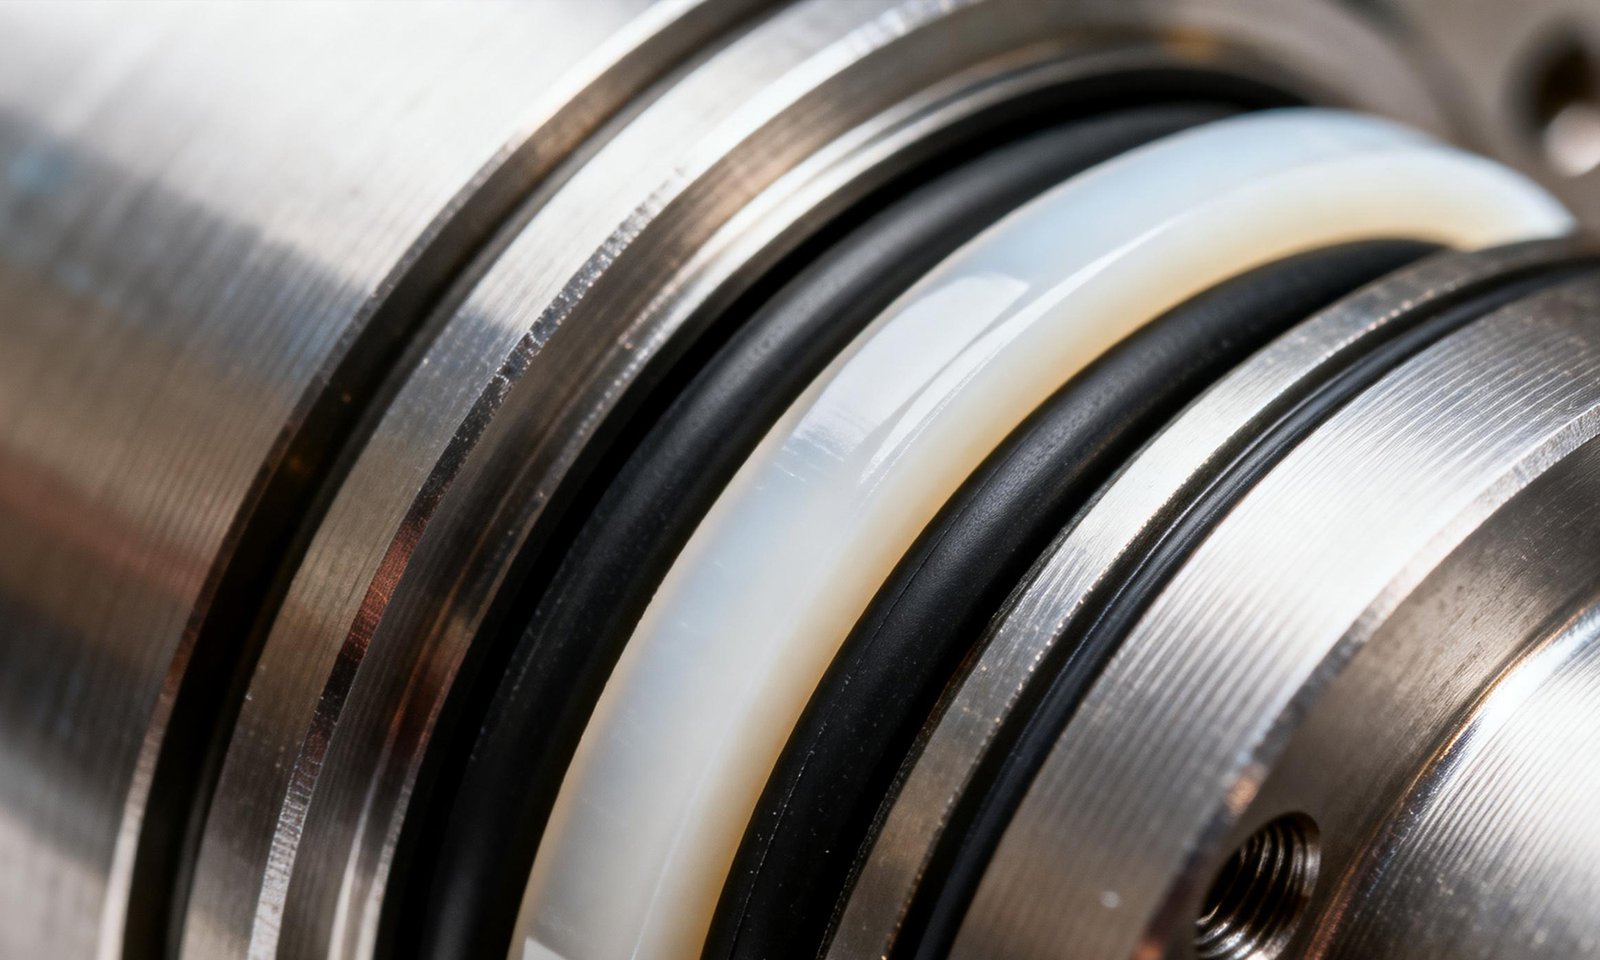
對應雙向受壓或壓力反轉工況,於 O 型環兩側配置支撐;尺寸與溝槽需逐案核對。
耐化學性與低摩擦表現佳,適合多種介質與溫度條件。
依填充系統提升耐磨、抗蠕變或尺寸穩定性。
強度與耐磨性佳,可評估高壓動態密封應用。
機械強度與加工穩定性佳,適合尺寸精度要求明確的零件。
HIGH-PRESSURE APPLICATIONS
三種高壓工況,判斷基準各自不同
壓力只是其中一個條件。溫度、介質、壓力循環、配合間隙與裝配方式共同決定防擠出方案。
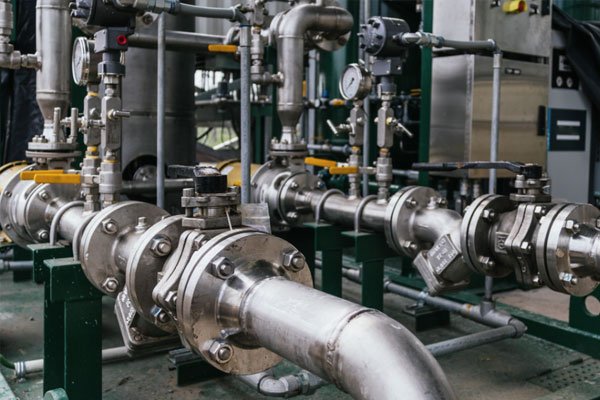
石化反應管線
針對高溫、高壓與腐蝕介質,核對材料相容性與長時間承壓變形。
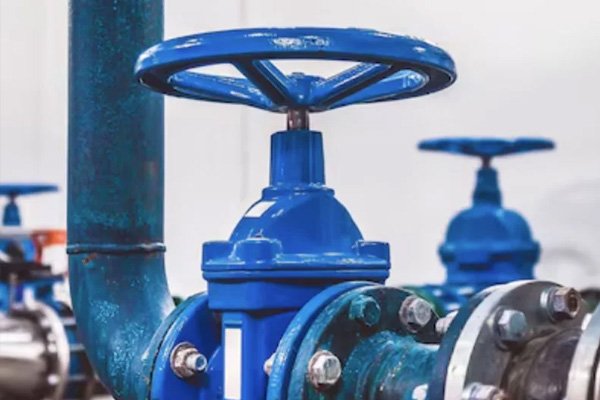
LNG 閥體
低溫環境需同時評估材料收縮、硬化及閥體壓力變化,避免密封間隙失控。
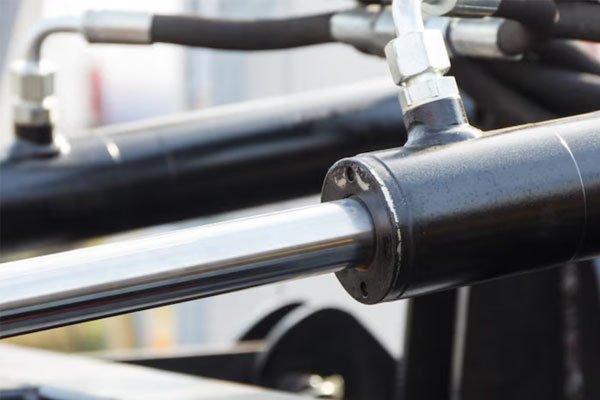
航空液壓閥
面對壓力循環與溫差變化,需確認結構支撐、摩擦與尺寸穩定性。
INDUSTRY APPLICATIONS
防擠出環常見的設備位置
同一種零件名稱,放進不同設備後,速度、行程、污染與維修節奏都會改變。
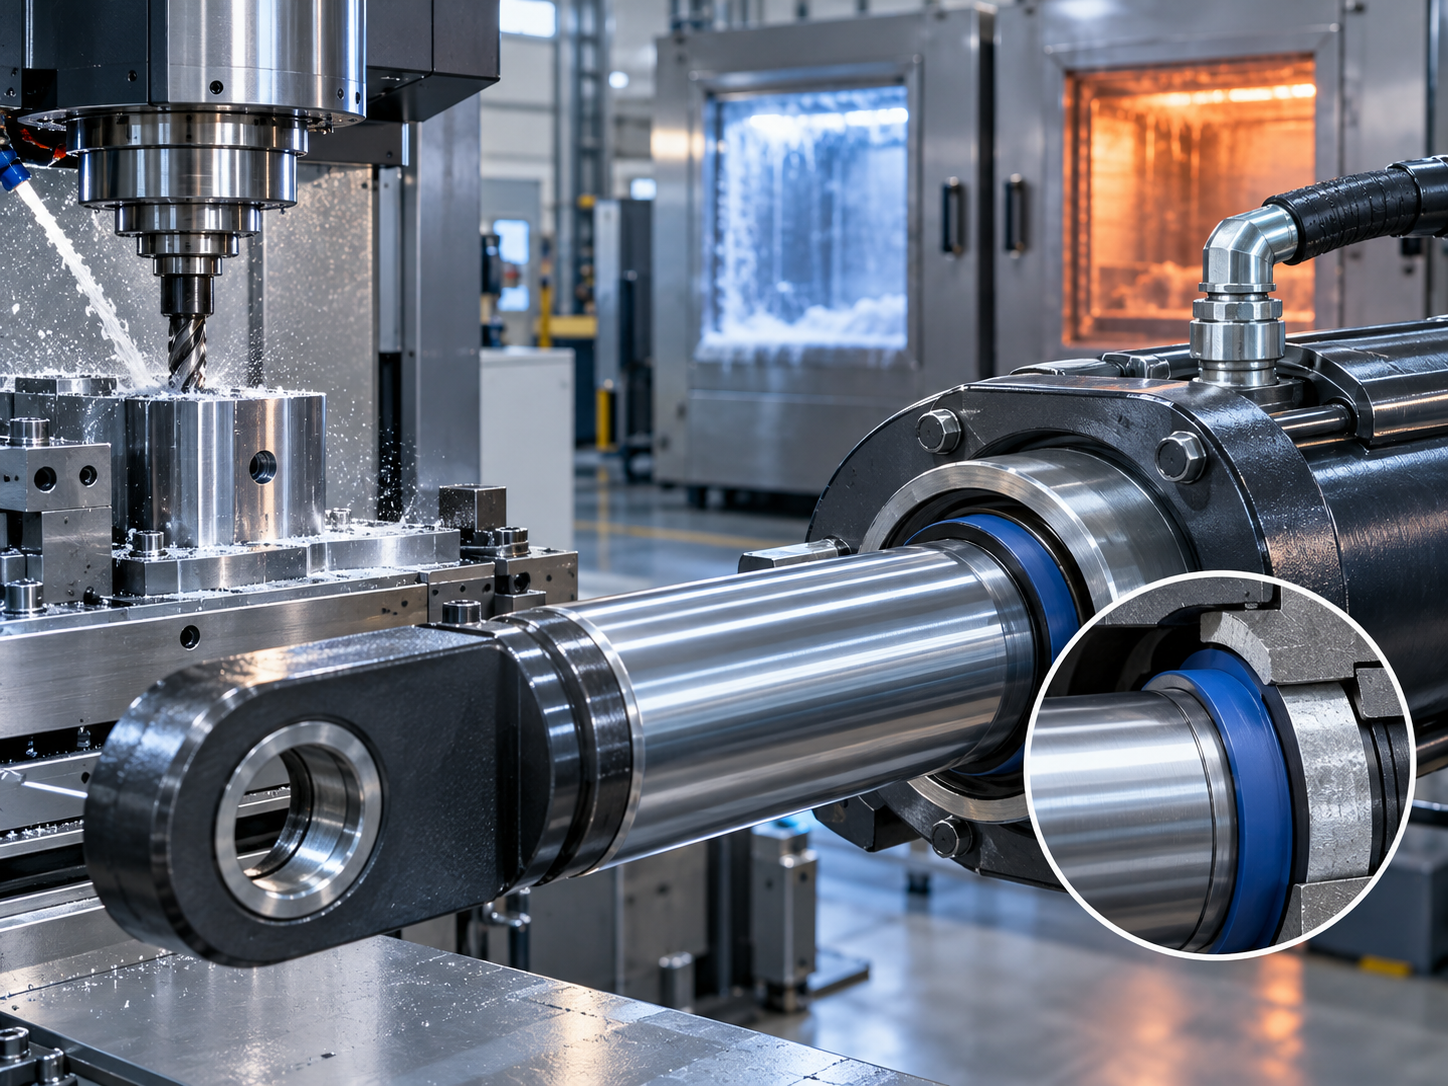
工具機
液壓缸、夾治具與精密進給系統,重點在保壓與設備加工精度。
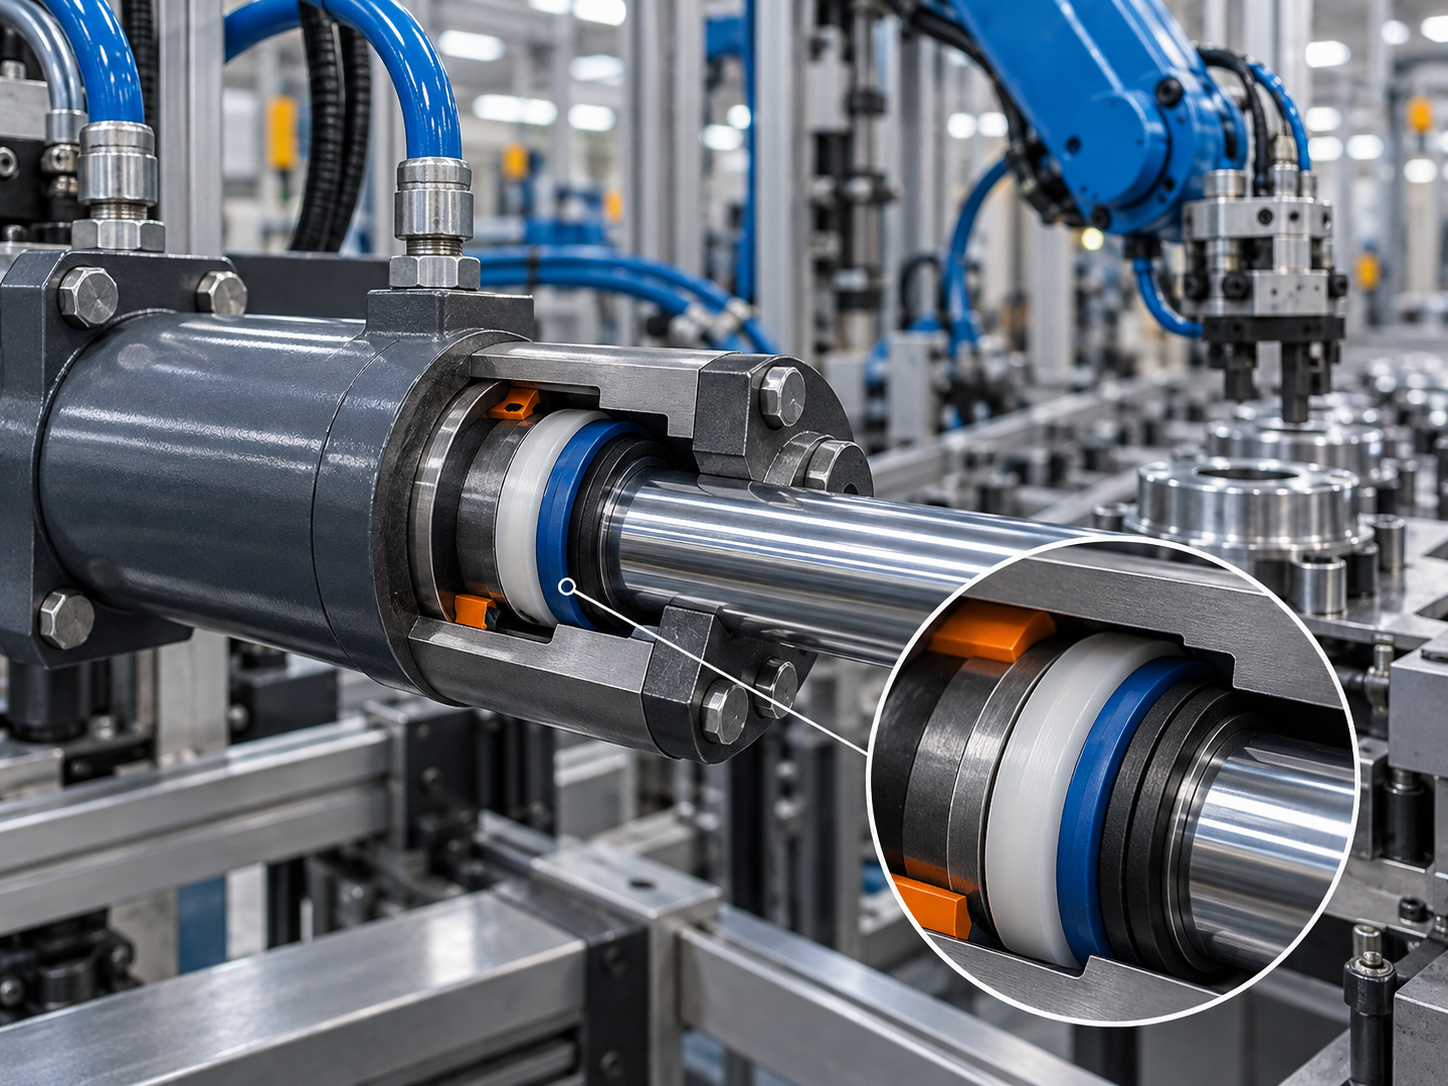
塑膠射出機
高壓與溫度變化頻繁,需兼顧耐磨、尺寸穩定與維修週期。

營建機械
粉塵、震動與偏載條件明顯,需同步檢查溝槽與配合間隙。
自動化設備
氣液壓驅動與往復機構,重點在穩定動作及降低非計畫停機。
SPECIFICATION & VERIFICATION
規格寫得出來,更要驗證得回去
報價與製作前先把尺寸、材質、工況與文件需求收齊,讓樣品、量產與後續維修使用同一套判斷基準。
尺寸核對
量測內外徑、厚度與相關溝槽尺寸。
加工確認
依圖面、公差與材料特性安排加工。
文件對應
確認材質、檢驗與交付文件需求。
TYPICAL RESOLUTION PATH
從反覆擠出損壞,收斂成可製作規格
防擠出環的價值,在於把反覆換件的現象轉成可量測、可核對、可製作的條件,讓後續採購與維修有一致依據。
確認失效位置
先看 O 型環的咬傷、切邊與擠出方向,辨識壓力來向及配合間隙問題。
核對溝槽與工況
把尺寸、公差、壓力、溫度、介質與運動狀態放在同一張判斷表上。
收斂材料與結構
確認單側或雙側、開口或整環,以及 PTFE、填充 PTFE、尼龍或 POM 的適用方向。
建立可交付規格
將內外徑、厚度、數量、加工公差與文件需求整理成可報價、可試作的版本。
降低反覆試錯、讓密封壽命更可追蹤、維修備品更容易複製,並減少非計畫停機風險。
INQUIRY CHECKLIST
提供四組資料,工程判斷會快很多
資料還沒齊全也能先詢問;從手邊現有的照片、舊件或尺寸開始,承炘會協助把缺少的條件補齊。
失效照片
拍下破損位置、擠出方向、溝槽與設備安裝位置。
圖面或尺寸
提供內徑、外徑、厚度、溝槽尺寸,或直接寄送舊件評估。
使用工況
壓力、溫度、介質、速度,以及動態或靜態使用條件。
交付需求
數量、希望時程、樣品或批量需求,以及材質與品質文件。
FAQ
防擠出環常見問題
防擠出環和 O 型環的功能有什麼不同?
O 型環負責主要密封;防擠出環提供結構支撐,降低 O 型環在高壓下被推入配合間隙而切傷或變形的風險。
單側支撐和雙側支撐怎麼選?
單向受壓通常先評估高壓側支撐;壓力可能反轉、雙向作動或工況變化大時,會進一步評估雙側配置。
只有舊件、沒有圖面,也能詢問嗎?
可以。可先提供舊件照片與量測尺寸,必要時再寄送樣品,從現有結構與失效狀況回推可製作規格。
PTFE、尼龍和 POM 的差別在哪裡?
三者在耐化學性、摩擦、耐磨、強度、溫度與尺寸穩定性上各有差異,需要搭配介質、壓力與動靜態條件選擇。
詢價時最少需要提供哪些資料?
先提供尺寸或舊件照片、工作壓力、溫度、介質、使用方式與數量即可開始判斷;文件與交期需求可同步說明。
CHENGSYIN SEALING SUPPORT
把密封問題,整理成能製作的規格
傳送照片、圖面、尺寸或舊件資訊,承炘從失效原因、材料、結構與加工可行性開始判斷。
手機點擊後直接開啟 LINE,照片與圖面都能直接傳送。
傳送工況,請工程師評估 →